


Noticias
Elimine Errores de Lectura AOI: Comparativa de Láser UV, CO2 e Inkjet para Marcado DPM en Vidrio de Alta Velocidad
¿Sus sistemas de inspección por visión artificial registran continuamente errores de "No-Lectura" (No-Read) en botellas de vidrio o frascos farmacéuticos brillantes?
El Marcado Directo de Piezas (DPM) sobre vidrio es un desafío técnico riguroso. Los sistemas de Inspección Óptica Automatizada (AOI) a alta velocidad suelen fallar al decodificar códigos DataMatrix/QR 2D debido a la refracción interna de la luz, la distorsión óptica por superficies curvas y las microfisuras causadas por choque térmico. A continuación, presentamos una guía técnica de 3 pasos para eliminar estos errores y alcanzar la legibilidad de Grado A/B según las normas ISO/IEC 15415 e ISO/IEC 29158.
Árbol de Decisión Rápido: ¿Qué tecnología se adapta a su sustrato?
(Haga clic para ampliar el diagrama de flujo de selección técnica)
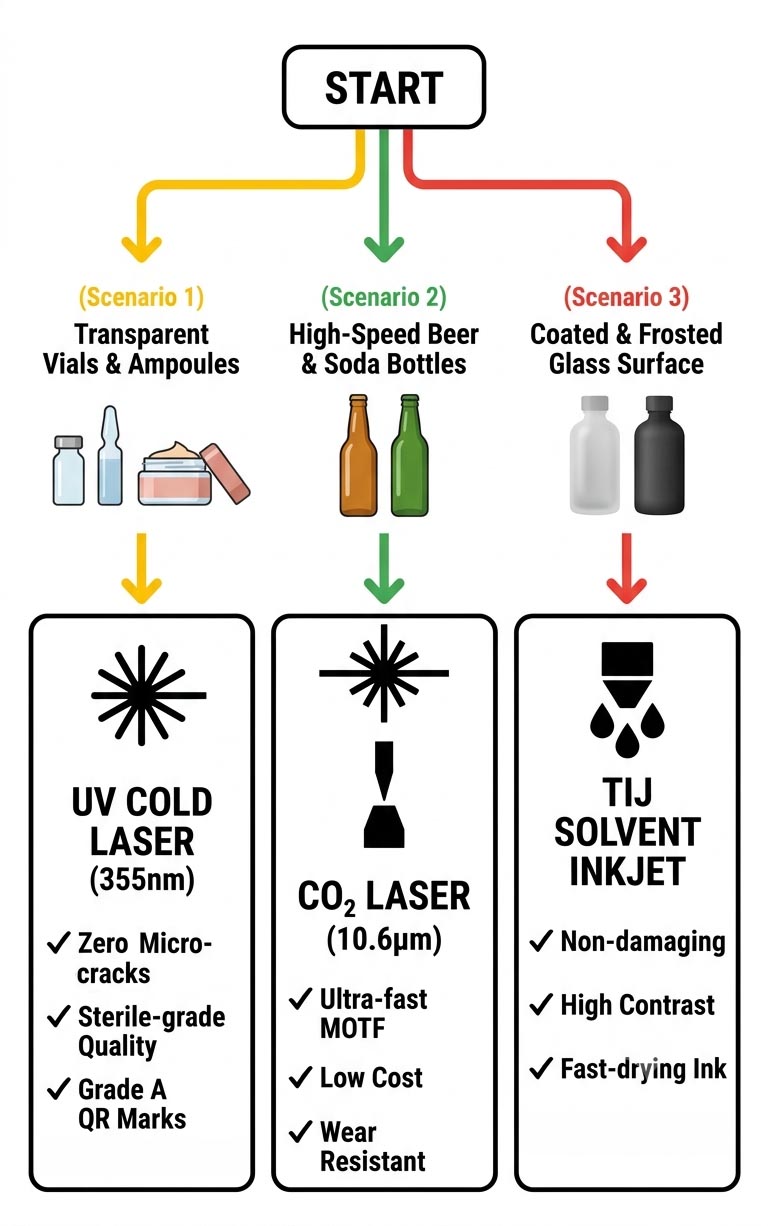
Escenario 1: Frascos de Vidrio Transparente, Ampollas o Cosméticos de Alta Gama Opción A (Láser Frío UV). Previene microfisuras, cero desprendimiento y máximo contraste óptico.
Escenario 2: Botellas de Bebida Retornables de Alta Velocidad (Vidrio Ámbar/Verde) Opción B (Láser CO2). Grabado superficial ultrarrápido para líneas de embotellado de gran volumen.
Escenario 3: Vidrio Con Recubrimiento, Etiquetas de Almacén o Envases Brillantemente Opacos Opción C (Inyección de Tinta TIJ Base Solvente de Alta Adherencia). No daña la superficie, alto contraste claro-oscuro sin exposición al calor.
1. Solución a los 3 Principales Problemas de Marcado DPM en Vidrio
Problema 1: Reflejos de Refracción Interna que Ciegan los Escáneres (Bajo Contraste DPM)
El vidrio transparente actúa como una lente natural. La iluminación LED de inspección atraviesa la pared frontal, rebota en el interior y crea destellos especulares.
Solución Técnica: Utilizar un láser UV de 355 nm para aprovechar la absorción fotoquímica en lugar de la fusión fototérmica. El haz UV rompe los enlaces moleculares para crear módulos opacos de color blanco mate con alta reflectancia difusa. Esto bloquea la transmisión de luz y elimina los reflejos internos.
Problema 2: Microfisuras y Desprendimiento de Partículas de Vidrio (Estrés Térmico)
Los láseres de CO2 convencionales graban el vidrio mediante calentamiento local intenso, causando microfracturas que pueden desprender esquirlas y contaminar entornos estériles.
Solución Técnica: Cambiar a un láser UV de pulso corto. Al operar mediante "procesamiento en frío", estos láseres generan una Zona Afectada por el Calor (HAZ) despreciable, garantizando bordes suaves y cero partículas sueltas.
Problema 3: Distorsión Geométrica del Código en Superficies Curvas
Marcar códigos 2D sobre cuellos o hombros cónicos distorsiona la cuadrícula del código y causa desenfoque.
Solución Técnica: Integrar un escáner galvanométrico con enfoque dinámico 3D equipado con lentes telecéntricas, manteniendo un tamaño de punto uniforme con una tolerancia focal extendida de hasta .
2. Selección de la Tecnología Adecuada para Vidrio
Opción A: Marcadora Láser UV (Láser Frío de 355nm)
Permanencia: 100% Permanente (Indeleble, resistente a productos químicos y autoclave)
Consumibles: Mínimos (Sin tintas ni solventes)
Ventaja Principal: El marcado fotoquímico en frío elimina las microfisuras; produce puntos ultra finos ideales para microcódigos QR de alta densidad en frascos inyectables.
Opción B: Marcadora Láser CO2 (Longitud de Onda de 10.6μm)
Permanencia: 100% Permanente (Grabado por microfractura térmica)
Consumibles: Bajo mantenimiento
Ventaja Principal: Grabado superficial extremadamente rápido para botellas de bebida retornables y envases de vidrio pesado.
Opción C: Impresora de Inyección de Tinta de Alta Resolución TIJ (Tinta Solvente)
Permanencia: Semipermanente (Vulnerable a la abrasión mecánica severa)
Consumibles: Cambio rápido de cartuchos sin manchas
Ventaja Principal: Utiliza tintas solventes de secado rápido y alta adherencia (blancas o negras) para imprimir códigos de alto contraste sin alterar la estructura del vidrio.
3. Lista de Verificación Rápida para Códigos 100% Escaneables
Iluminación Polarizada u Fuera de Eje: Incline la iluminación de la cámara AOI a un ángulo de 30° a 45° o instale filtros polarizados cruzados.
Calibración de Frecuencia de Pulso (kHz): Ajuste la tasa de repetición de pulso y la densidad de potencia para evitar un sobregrabado que disperse la luz.
Control del Bamboleo en la Cinta Transportadora: Instale guías laterales de precisión para mantener la desviación lateral dentro de la profundidad de campo.
4. Preguntas Frecuentes (FAQ)
P1: ¿Puedo usar un láser de fibra para marcar en botellas de vidrio?
R: No. Los láseres de fibra (1064 nm) están diseñados para metales y plásticos opacos. El vidrio es transparente a esta longitud de onda, por lo que el haz lo atravesará sin marcar o causará fracturas severas. Utilice un láser UV de 355 nm o CO2 en su lugar.
P2: ¿Cuál es la diferencia principal entre el marcado CO2 y UV en vidrio?
R: El láser de CO2 utiliza calor para microfracturar la superficie, dejando un marcado más rugoso con riesgo de fisuras. El láser UV utiliza un procesamiento fotoquímico "en frío" para romper enlaces químicos, logrando un marcado blanco opaco, ultrasuave y sin microfisiuras.
P3: ¿Cómo lograr una calificación ISO Grado A en códigos QR DPM sobre vidrio transparente?
R: Para lograr el Grado A bajo la norma ISO/IEC 15415 o AIM DPM (ISO/IEC 29158), debe maximizar el Contraste de Celda (CC). Use un láser UV para crear una base mate densa y configure iluminación fuera de eje en su verificador para eliminar reflejos.
Conclusión
Superar los errores de lectura de códigos QR en vidrio requiere adaptar la longitud de onda del láser a las propiedades fotoquímicas del material. Al implementar tecnología de láser frío UV o tintas especializadas de alta adherencia, los ingenieros de empaque pueden eliminar los reflejos ópticos, erradicar las microfisuras y garantizar la legibilidad ISO Grado A en toda la cadena de suministro.
¿Necesita una recomendación específica para su planta? Nuestros ingenieros de aplicaciones pueden sugerir la longitud de onda óptima (355nm/532nm/10.6μm) y la configuración de galvano adecuada según sus muestras reales de botellas y velocidad de línea—sin compromiso, en una revisión técnica de 15 minutos.
Explore Nuestra Matriz Completa de Trazabilidad de Materiales
¿Enfrenta problemas de escaneo de códigos QR en otros sustratos industriales? Consulte nuestras guías especializadas de ingeniería:
???? Sustratos Metálicos y DPM: Cómo Solucionar los Problemas de Marcado de Códigos QR DPM en Metales de Alta Reflectividad
???? Placas de Circuito PCB: Cómo Imprimir Microcódigos QR de Alta Legibilidad en Placas PCB
???? Películas Flexibles y Envases Plásticos: Cómo Mejorar la Legibilidad de Códigos QR en Películas Flexibles y Envases de Plástico