


Noticias
Tiempo estimado de lectura: 5 minutos
El Marcado Directo de Partes (DPM) en componentes metálicos es esencial para la trazabilidad durante todo el ciclo de vida en la industria automotriz, aeroespacial y de fabricación industrial pesada. Sin embargo, grabar códigos de barras 2D legibles directamente sobre acero, aluminio o piezas mecanizadas presenta desafíos significativos en la planta de producción.
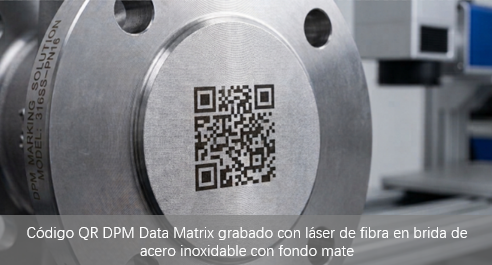
Los operadores enfrentan con frecuencia tres problemas principales: el deslumbramiento óptico que ciega los escáneres AOI industriales, los códigos que pierden contraste tras los lavados químicos y la rugosidad de la superficie que distorsiona los pequeños elementos de la matriz.
Esta es una guía práctica de solución de problemas para ayudarle a lograr una legibilidad de Grado A bajo las normas ISO/IEC TR 29158 (AIM DPM) en sustratos metálicos.
Nota: Aunque la industria utiliza ampliamente el término "código QR" para los códigos de barras 2D, el Data Matrix (ECC 200) suele ser preferido en aplicaciones DPM debido a su menor tamaño y superior corrección de errores en superficies metálicas pequeñas.
1. Resuelto: Los 3 Principales Problemas del Marcado DPM en Metal
Problema 1: Deslumbramiento por Reflejo en Metales Mecanizados (Ceguera del Escáner)
El acero inoxidable pulido y el aluminio reflectan la luz LED del escáner como un espejo, cegando los motores de decodificación óptica.
Solución: Programe su láser de fibra para aplicar una capa base microtramada y mateada (efecto esmerilado) antes de grabar los módulos oscuros del código. Esta base no reflectante elimina el deslumbramiento y mejora drásticamente el Contraste de Celda (Rmax - Rmin).
Problema 2: Pérdida de Contraste Tras Baños de Aceite y Desengrase
Los desengrasantes agresivos, aceites antioxidantes o tratamientos térmicos no borran las marcas láser, pero los residuos de aceite pueden asentarse en los micro-pocitos, destruyendo el contraste entre claros y oscuros.
Solución: Utilice grabado láser profundo (≥ 50 μm) o recocido láser subsuperficial (que produce marcas de óxido negro) para garantizar que el contraste se mantenga intacto incluso tras una exposición química intensa. Para el acero inoxidable, los láseres de fibra con configuración MOPA son ideales para lograr marcas negras precisas por recocido.
Problema 3: Texturas Superficiales Rugosas que Distorsionan los Módulos del Código
El hierro fundido y las piezas forjadas presentan irregularidades que rompen la cuadrícula del código 2D.
Solución: Aumente el tamaño del módulo (dimensión X) a al menos 0,35 mm. Un módulo más grande evita que la rugosidad de la superficie rompa los elementos individuales del código.
2. Selección de la Tecnología de Marcado Adecuada para Sustratos Metálicos
Opción A: Máquina de Marcado Láser de Fibra
Permanencia del Marcado: 100% Permanente (Altamente resistente al calor y ácidos)
Mantenimiento y Consumibles: Consumibles mínimos (lentes de protección)
Ventaja Principal de Fábrica: Graba directamente en la estructura del metal; ultraalta precisión (≤ 10 μm) para códigos DPM de alta densidad.
Opción B: Impresora de Inyección de Tinta Continua (CIJ)
Permanencia del Marcado: No permanente (Vulnerable a solventes y abrasión)
Mantenimiento y Consumibles: Alto mantenimiento (requiere tinta y solventes)
Ventaja Principal de Fábrica: Marcado sin contacto a alta velocidad para números de lote temporales en latas en movimiento.
Opción C: Impresora de Inyección de Tinta de Alta Resolución (TIJ)
Permanencia del Marcado: No permanente (Tinta a base de solvente de secado rápido)
Mantenimiento y Consumibles: Bajo mantenimiento (basado en cartuchos)
Ventaja Principal de Fábrica: Operación limpia y portátil para etiquetas metálicas fuera de línea e identificación en almacenes.
Nota Importante: Para el cumplimiento normativo de trazabilidad DPM permanente (por ejemplo, normas automotrices PPAP o aeroespaciales), solo el marcado láser califica como verdadero marcado directo de partes. Los sistemas de inyección de tinta CIJ y TIJ no cumplen con los requisitos de permanencia DPM y solo son aptos para codificación de lotes temporal.
Consejo de Formato: Mientras que los láseres estacionarios en línea sobresalen en líneas de transporte automatizadas, las piezas pesadas o inmóviles (como vigas de acero estructural, válvulas grandes o piezas de fundición) requieren un marcador láser portátil para llevar el haz directamente al componente.
3. Lista de Verificación Rápida para Códigos 100% Escaneables en Metal
Optimice la Distancia Focal: Incluso un cambio de 1 mm en la longitud focal puede ensanchar el punto láser, degradando la nitidez del borde del módulo y reduciendo la uniformidad axial.
Verifique el Ángulo de Iluminación: Configure los escáneres industriales en un ángulo de iluminación de 30° a 45° en lugar de un montaje perpendicular directo a 90° para evitar la reflexión directa.
Mantenga las Ópticas Limpias Diariamente: El polvo metálico y los vapores de aceite se acumulan rápidamente en las lentes de protección del láser, reduciendo la energía del pulso y causando marcas débiles e irregulares.
Valide con un Verificador DPM: Utilice un verificador DPM dedicado conforme a ISO para confirmar clasificaciones de Grado A o B durante la configuración, en lugar de confiar únicamente en lectores de códigos de barras portátiles estándar.
Conclusión
Lograr códigos 2D DPM confiables en metal requiere adaptar el proceso láser a las características ópticas del sustrato. Seleccionar la configuración láser adecuada garantiza la decodificación perfecta del código de barras a lo largo de todo el ciclo de vida del producto.
Explore Nuestra Matriz Completa de Trazabilidad de Materiales
¿Necesita soluciones de escaneabilidad de códigos QR para otros sustratos industriales? Lea nuestras guías de ingeniería:
???? Films Flexibles y Empaques Plásticos: Cómo Mejorar la Escaneabilidad del Código QR en Films Flexibles y Empaques Plásticos
???? Placas de Circuito Impreso PCB: Cómo Imprimir Micro Códigos QR en Placas PCB
???? Envases de Vidrio y Brillantes: Cómo Eliminar el Deslumbramiento por Refracción en el Marcado de Códigos QR en Envases de Vidrio y Brillantes