


Noticias
Elimine Errores de Lectura: Guía Práctica de Energía Superficial, Tintas MEK y Marcado Láser UV Sin Consumibles
⚡ Resumen Ejecutivo
¿Enfrenta problemas de desprendimiento o borrado de códigos QR en envases de HDPE? La solución depende de la velocidad de su línea y su presupuesto:
Líneas lentas o intermitentes : Cambie a tintas solventes a base de MEK de alta adhesión (Menor inversión inicial).
Líneas de alta velocidad : Añada un pretratamiento de Flama/Corona antes de su codificador CIJ (Rendimiento equilibrado).
Líneas químicas y farmacéuticas de cero defectos: Actualice a un Láser UV en Frío de 355nm (Mayor ROI a largo plazo y cero consumibles).
???? Tabla de Contenidos
1. La Causa Raíz: La Trampa del "Nivel Dyne"
2. Las 3 Soluciones Industriales para la Adhesión en HDPE
3. Matriz de Decisión: ¿Qué Solución se Adapta a su Línea y Presupuesto?
4. Lista de Control de Ingeniería para Legibilidad Grado A en HDPE
5. Preguntas Frecuentes (FAQ)
6. Evaluación y Prueba Gratuita de Muestras (CTA)
1. La Causa Raíz: La Trampa del "Nivel Dyne"
¿Por qué los números de lote y los códigos DataMatrix se desprenden tan fácilmente de las botellas de HDPE, tambores agrónomos y tubos extruidos? Se debe a tres desafíos físicos y químicos en su línea de empaque:
Obstáculo 1: La Deficiencia de Energía Superficial
Piense en el HDPE como el capó de un automóvil recién encerado: el agua forma gotas y resbala. Los códigos impresos hacen exactamente lo mismo porque el HDPE no tratado tiene una energía superficial inferior a .
La Regla de Ingeniería: Para que las tintas líquidas se adhieran correctamente, se necesitan al menos . Por debajo de ese umbral, la tinta no puede "mojar" la superficie; se asienta en la parte superior, se seca formando una película movediza y se desprende al primer contacto con los rieles de la cinta transportadora.
Obstáculo 2: Agentes Desmoldantes y Plastificantes
Los envases de HDPE moldeados por soplado conservan capas microscópicas de cera desmoldante. Esto crea una barrera química que repele las tintas estándar a base de agua o de bajo solvente.
Obstáculo 3: Expansión Térmica frente a Marcados Rígidos
El HDPE se expande cuando se llena en caliente o se almacena al aire libre. Las capas de tinta inflexibles no logran adaptarse a las paredes del envase, lo que provoca microgrietas y la pérdida final del código por fricción.
2. Las 3 Soluciones Industriales para la Adhesión en HDPE
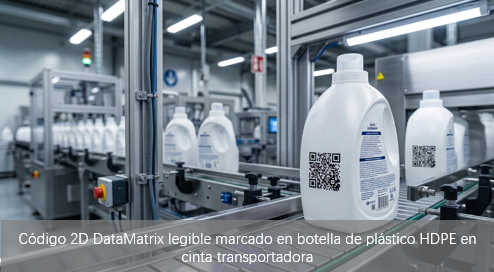
Figura 1: Código 2D DataMatrix de alto contraste en una botella de HDPE sobre cinta transportadora, logrando legibilidad Grado A (ISO/IEC 15415) tras corregir problemas de adhesión.
Opción A: Tintas Solventes de Alta Adhesión (TIJ / CIJ)
Cómo Funciona: Utiliza tintas solventes de secado rápido a base de MEK (Metiletilcetona) que graba ligeramente la microsuperficie del HDPE, anclando los pigmentos en la matriz plástica.
Ideal Para: Líneas de producción intermitentes, estaciones de empaque fuera de línea y tiradas cortas.
Limitaciones: Requiere un tiempo de secado mínimo de 1 a 2 segundos antes de tocar los rieles de la cinta.
Opción B: Pretratamiento Corona / Flama + Codificación Inkjet
Cómo Funciona: Al pasar la botella de HDPE por una flama localizada o descarga eléctrica corona, se oxidan las moléculas superficiales, aumentando la tensión superficial de a .
Ideal Para: Líneas embotelladoras de alta velocidad 24/7 utilizando impresoras de chorro continuo de tinta (CIJ).
Limitaciones: Añade espacio físico, consumo energético y mantenimiento a la línea.
Opción C: Láser UV en Frío de 355nm (La Solución Sin Consumibles)
Cómo Funciona: Mientras que los láseres de CO₂ derriten el HDPE dejando burbujas quemadas e ilegibles, un Láser UV en frío de 355nm desencadena una reacción fotoquímica. En lugar de depender de la energía superficial, genera un cambio de color blanco o negro de alto contraste dentro de la propia matriz del polímero.
Ideal Para: Bidones agroquímicos expuestos al sol, frascos farmacéuticos que requieren esterilidad y extrusión de tuberías.
Por qué lo Prefieren los Ingenieros: El marcado pasa a ser parte del envase. Es 100% permanente, resistente a la intemperie y a productos químicos, eliminando por completo los costos de tinta y los riesgos de desprendimiento.
3. Matriz de Decisión: ¿Qué Solución se Adapta a su Línea y Presupuesto?
Escenario / Objetivo | Tecnología Recomendada | ¿Por qué? | Costo de Capital | Costo Operativo |
Líneas Estacionales / Bajo Volumen | Tinta Solvente MEK (TIJ) | Sin adaptación de línea; cambio rápido de cartucho. | Muy Bajo | Moderado (Cartuchos) |
Embotellado de Alta Velocidad | Pretratamiento Corona + CIJ | Eleva el nivel Dyne para fijación rápida de tinta CIJ. | Moderado | Moderado (Tinta y aditivo) |
Tuberías HDPE / Bidones Químicos Exterior | Láser UV en Frío 355nm | Los solventes se degradan con luz UV; el láser es intemperie. | Alto | Cero (Sin consumibles) |
Viales Farmacéuticos / Cero Defectos | Láser UV en Frío 355nm | Garantiza cero grietas y códigos ISO Grado A. | Alto | Cero (ROI en 12–18 meses) |
4. Lista de Control de Ingeniería para Legibilidad Grado A en HDPE
Realice una Prueba de Rotulador Dyne: Use un rotulador de prueba Dyne de para verificar si los agentes desmoldantes bloquean la adhesión.
Elimine la Fricción con Rieles: Asegúrese de que los envases viajen sin roces durante al menos 3 segundos tras la impresión.
Calibre la Distancia Focal del Láser: Al usar un láser UV en envases curvos de HDPE, ajuste el escáner galvano 3D para mantener el enfoque dentro de .
5. Preguntas Frecuentes (FAQ)
P1: ¿Puedo usar un Láser de Fibra (1064nm) para marcar botellas de HDPE?
R: El HDPE natural o no pigmentado es translúcido para la longitud de onda de 1064nm; el haz lo atraviesa sin marcar. Un láser UV en frío de 355nm es la solución universal recomendada para marcas limpias y sin daños térmicos en cualquier color de HDPE.
P2: ¿CIJ vs TIJ vs Láser: Cuál requiere menos mantenimiento?
R: El термоструйный маркиратор (TIJ) solo requiere limpiar la boquilla o cambiar cartuchos. Los láseres UV no usan fluidos, por lo que su mantenimiento es casi nulo. Las impresoras CIJ requieren mayor mantenimiento debido al control de viscosidad de la tinta.
P3: ¿Por qué la tinta solvente se sigue borrando en mis garrafas?
R: Generalmente indica un exceso de cera desmoldante o que la cinta va demasiado rápida antes de secar. Instalar un chorro de flama o cambiar a una fórmula MEK más rápida soluciona el problema de inmediato.
6. Evaluación y Prueba Gratuita de Muestras
???? Solicite su Prueba de Muestras Gratuita
¿No está seguro de si su marcado actual superará la prueba de rayado?
Envíenos 5 envases de HDPE de su línea. Nuestros ingenieros realizarán una prueba Dyne y evaluación de marcado con láser UV de 355nm, entregando un informe en video en 24 horas.