


Noticias
Guía Técnica Completa para el Cumplimiento UDI (FDA/MDR), Recocido Negro Libre de Corrosión, Láseres de Picosegundo y Protocolos de Pasivación ASTM A967
⚡ Resumen Ejecutivo
¿Tiene problemas con códigos UDI que se desvanecen tras el autoclavado o generan microóxido tras baños de pasivación con ácido cítrico/nítrico en herramientas quirúrgicas?
Láseres de Fibra Estándar (Conmutación Q): El calor térmico destruye la capa pasiva de óxido de cromo, causando microcorrosión durante los baños de pasivación.
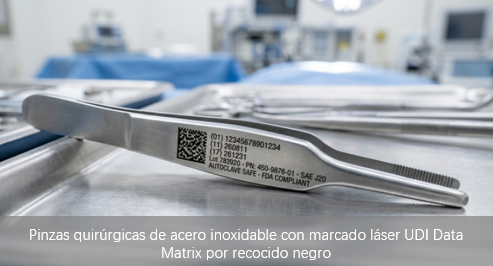
Láseres de Fibra MOPA (Ancho de pulso ): Permiten un control térmico preciso para lograr un "recocido oscuro" de alto contraste en acero inoxidable 316L/420 sin vaporizar la capa protectora de óxido de cromo.
Láseres Ultrarrápidos de Picosegundo / Femtosegundo (El Estándar de Oro): Utilizan "ablación en frío" no térmica para modificar superficies a escala nanométrica, garantizando 100% de resistencia a la pasivación, cero corrosión tras 1,000+ ciclos de autoclave y lectura ISO/IEC 15415 Grado A.
???? Quién Debe Leer Esta Guía:
Gerentes de Calidad / Cumplimiento Normativo: Centrarse en la Sección 1 (Resumen Normativo FDA/MDR) y Sección 5 (Protocolos de Pasivación ASTM A967).
Ingenieros de Fabricación / Procesos: Centrarse en la Sección 3 (Comparativa Técnica MOPA vs. Picosegundo) y Sección 6 (Parámetros de Proceso).
Líderes de Compras e I+D: Centrarse en la Sección 4 (Matriz de Selección Tecnológica) y el equilibrio entre CapEx y fiabilidad a largo plazo.
1. Visión General de la Normativa UDI: Requisitos en Instrumental Médico
Antes de seleccionar una tecnología de marcado, los fabricantes de dispositivos médicos (MDM) deben comprender el marco legal global que impulsa el marcado directo de piezas (DPM):
Sistema FDA UDI (EE. UU., 21 CFR Parte 830): Requiere un Identificador Único de Dispositivo (UDI) en la etiqueta y, para dispositivos reutilizables, un marcado directo en la pieza (DPM) permanente que permanezca legible y escaneable tras cada ciclo de reprocesamiento (limpieza, desinfección y esterilización).
EU MDR 2017/745 (Europa): Exige soportes UDI en todos los dispositivos implantables, reutilizables y de Clase III, imponiendo estrictas reglas de DPM cuando el espacio físico lo permita.
Guía IMDRF UDI: Marco de armonización internacional adoptado por reguladores en Australia (TGA), Canadá (Health Canada), Japón (PMDA) y Singapur (HSA), crítico para los exportadores globales.
2. El Dilema del Cumplimiento: Por Qué Es Difícil Marcar Metales Quirúrgicos
El marcado en metales de grado quirúrgico como Acero Inoxidable 316L / 17-4PH / 420, Titanio (Ti-6Al-4V) y Nitinol presenta un obstáculo crítico de ingeniería:
Ruptura de la Pasivación: El acero inoxidable depende de una película pasiva microscópica de óxido de cromo para resistir la corrosión. El grabado láser térmico tradicional funde y vaporiza esta capa, exponiendo el hierro a la humedad y a los baños de ácido.
Decoloración en Autoclave: Los instrumentos reutilizables se someten a repetidas esterilizaciones por vapor a alta presión (ciclos de autoclave a ). Los marcados con recocido deficiente se oxidan más con el tiempo, volviéndose marrones o amarillos y fallando la inspección óptica.
Microcavidades y Riesgo Bio-Biológico: El grabado láser profundo crea cavidades microscópicas donde las bacterias pueden alojarse, fallando las auditorías de higiene hospitalaria.
3. Soluciones Técnicas: Recocido MOPA vs. Marcado en Frío con Picosegundo
Opción A: Recocido Oscuro con Láser MOPA (Oxidación Térmica Controlada)
Cómo Funciona: Los láseres de fibra MOPA ofrecen anchos de pulso ajustables (de a ). Al aplicar pulsos ultracortos a altas frecuencias, la energía se entrega tan rápido que crece una capa de óxido debajo de la superficie sin vaporizar el metal base.
Resultado en Titanio: Produce colores estructurales vibrantes y duraderos (negro, dorado, azul) mediante interferencia óptica sin añadir pigmentos.
Ideal Para: Instrumental quirúrgico reutilizable de volumen medio a alto, retractores y mangos de bandejas.
Opción B: Láseres Ultrarrápidos de Picosegundo/Femtosegundo (Ablación Láser en Frío)
Cómo Funciona: Los láseres ultrarrápidos entregan pulsos en el rango de los picosegundos. La entrega de energía es más rápida que el tiempo de difusión térmica del metal, provocando una "Ablación en Frío" que atrapa la luz.
Por Qué lo Eligen los MDM:
Cero Zona Afectada por el Calor (HAZ): La capa pasiva de cromo permanece 100% intacta.
Contraste Negro Terciopelo Profundo: Atrapa de la luz incidente.
Inmunidad Total a la Pasivación: Pasa fácilmente pruebas agresivas en ácido cítrico/nítrico y 1,000+ ciclos de autoclave.
Ideal Para: Implantes permanentes (tornillos óseos, prótesis articulares) e instrumental de alto valor.
4. Matriz de Selección Tecnológica para DPM Médico
Característica / Requisito | Fibra Estándar (Conmutación Q) | Láser de Fibra MOPA (<10 ns) | Láser de Picosegundo / Femtosegundo |
Mecanismo de Marcado | Fusión Térmica / Grabado | Recocido por Óxido Controlado | Nanoestructuración en Frío |
Resistencia a Pasivación (ASTM A967) | ❌ Falla (Microóxido) | Moderada-Alta (Ajuste preciso) | Máxima (100% de Aprobación) |
Resistencia a Autoclave | ❌ Falla | Alta | Máxima |
Rugosidad Superficial | Alta | Muy Baja | Sin Cambio |
Grado Código 2D ISO/IEC 15415 | Grado C o Inferior | Grado A / B | Grado A (Máximo Contraste) |
Inversión CapEx | Baja | Moderada | Mayor |
5. Normas Clave y Protocolo de Pruebas para Cumplimiento UDI
1. ISO/IEC 15415 y Especificaciones Generales GS1 (Verificación de Calidad): Los símbolos Data Matrix deben alcanzar el Grado A o B bajo verificación óptica.
2. ASTM A967 / ASTM A380 (Resistencia a la Pasivación Química): Los marcados directos deben soportar baños de 30 minutos en ácido cítrico o nítrico sin sufrir picaduras o decoloración.
3. ISO 17664 / AAMI ST79 (Pruebas de Esterilización y Autoclave): Los marcados se someten a repetidos ciclos de esterilización por vapor húmedo ( a ) para confirmar que no haya degradación óptica.
6. Preguntas Frecuentes (FAQ)
P1: ¿Por qué los marcados láser negros en acero inoxidable se vuelven marrones o se oxidan tras la pasivación con ácido cítrico?
R: Los láseres estándar calientan el acero por encima de su umbral térmico crítico, expulsando el cromo de la superficie. Los baños de ácido eliminan el hierro desprotegido, dejando microporos que se oxidan rápidamente al contacto con el aire.
P2: ¿Cuál es la diferencia entre grabado láser y recocido láser en metales médicos?
R: El grabado láser vaporiza el metal cortando un surco y destruyendo la capa pasiva. El recocido láser calienta el material lo justo para generar una capa interna de óxido negro sin alterar la tersura de la superficie ni eliminar metal.
P3: ¿Se puede utilizar un láser UV de 355nm para marcar dispositivos médicos de titanio o acero inoxidable?
R: Aunque los láseres UV de 355nm son excelentes para polímeros y elastómeros (como mangueras EPDM), carecen de la energía de pulso necesaria para producir recocido negro en metales. Para metales médicos, los láseres de fibra MOPA o láseres de picosegundo son los estándares de la industria.
P4: ¿Qué tan pequeño puede imprimirse un código UDI Data Matrix en herramientas quirúrgicas manteniendo el Grado A de ISO?
R: Con un láser de picosegundo y óptica telecéntrica, se pueden marcar códigos Data Matrix conformes con GS1 de tan solo , manteniendo la escaneabilidad de Grado A.
P5: ¿Cómo verifico si mi marcado UDI cumple con los requisitos de la FDA y EU MDR?
R: La verificación requiere dos pasos:
Verificación de Calidad de Impresión: Utilice un verificador de códigos 2D conforme con GS1 para medir los parámetros ISO/IEC 15415 (Contraste de Celda , Modulación ).
Verificación de Integridad de Pasivación: Realice pruebas de baño de ácido cítrico o nítrico según ASTM A967 y revise bajo aumento de para confirmar la ausencia de corrosión.
???? Explore Nuestra Matriz de Trazabilidad de Materiales
???? Mangueras de Goma Negra y EPDM: Tinta Blanca vs. Láser UV para Codificación de Mangueras de Goma Negra
???? Cables y Alambres Oscuros: Soluciones de Codificación de Alto Contraste para Cables PVC/PE Oscuros
???? Plásticos HDPE y Envases: Adhesión de Tinta en Plásticos HDPE: Pruebas Dyne y Guía de Marcado Láser UV
???? Placas de Circuito PCB: Impresión de Micro Códigos QR de Alto Contraste en Placas PCB