


Noticias
Guía de Embalaje Industrial sobre Fototermia, Fotoquímica, Selección de Longitud de Onda ( vs. ) y Prevención de Perforaciones en Líneas de Embotellado de Alta Velocidad
⚡ Resumen Ejecutivo
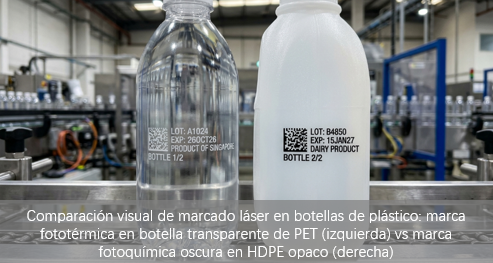
Cambiar una línea de envasado rígido entre Polietileno de Alta Densidad (HDPE) y Polietileno Tereftalato (PET) implica mucho más que cambiar los moldes de las botellas. Modifica la reacción fototérmica entre la luz coherente y las matrices poliméricas.
Embotellado de PET: Se basa en la claridad estructural y en geometrías de pared delgada. El uso de un láser CO₂ estándar de a alta potencia corre el riesgo de crear microperforaciones. Requiere un ajuste preciso de absorción a o un sistema de marcado láser UV para codificar sin estrés térmico.
Embotellado de HDPE: Exige un contraste claro en superficies opacas y semirrígidas. Aunque un impresor de inyección de tinta continua o un impresor térmico de inyección de tinta con tintas especializadas funcionan, las líneas de alta velocidad utilizan un codificador láser CO₂ o un sistema UV de para obtener códigos de fecha permanentes y resistentes a productos químicos sin consumibles.
1. La Física de la Absorción de Polímeros: Por Qué un Solo Láser No Sirve para Todo
Para los ingenieros de embalaje que gestionan una línea automatizada, lograr un código de fecha o un GS1 DataMatrix nítido requiere comprender las interacciones entre la luz y el material. Los polímeros absorben la energía fotónica en función de las frecuencias de sus enlaces moleculares:
Polietileno Tereftalato (PET)
El PET es un termoplástico semicristalino y altamente transparente con una fuerte resonancia cerca de la banda de onda de . Debido a que las botellas de PET para bebidas moldeadas por soplado presentan perfiles de pared delgada, aplicar un haz no optimizado de genera un calor excesivo. Esto provoca perforaciones estructurales, grietas por estrés o códigos 2D distorsionados.
Polietileno de Alta Densidad (HDPE)
El HDPE es una poliolefina semirrígida no polar que contiene dominios cristalinos y amorfos, a menudo cargada con dióxido de titanio o pigmentos de color. El HDPE exhibe una pobre absorción en los espectros del infrarrojo cercano (lo que hace que los láseres de fibra estándar sean ineficaces sin aditivos). En su lugar, requiere la alta energía térmica de un sistema láser CO₂ para inducir un espumado superficial, o el mecanismo de ablación en frío de una máquina de marcado láser UV para lograr cambios de color de alto contraste.
2. Marcado Láser CO₂: Sintonización de Sustrato y Estrategia de Longitud de Onda
Un marcador láser CO₂ sigue siendo el motor industrial en las plantas de envasado de líquidos. Sin embargo, seleccionar la longitud de onda correcta del tubo láser es crítico para evitar daños en el envase.
Optimización de Láseres CO₂ para PET ( vs. )
Los láseres CO₂ estándar emiten a , donde la absorción del PET es relativamente baja. Para compensar, los operadores suelen aumentar la potencia del láser, lo que derrite la pared del contenedor.
Al desplegar un marcador láser CO₂ al vuelo sintonizado específicamente a , la energía coincide con el pico de absorción del enlace éster del PET. Esto permite que el láser cree una marca blanca e idéntica al esmerilado en la capa superficial exterior a altas velocidades de línea () sin comprometer la integridad estructural.
Optimización de Láseres CO₂ para HDPE
Dado que el HDPE absorbe mucho menos la energía de , se prefiere un sistema láser CO₂ estándar de . El haz de alta energía derrite el polímero superficial, causando un espumado microcontrolado. Esto crea un código de lote elevado y táctil que sigue siendo legible incluso cuando se expone a entornos químicos agresivos.
3. Marcado Láser UV: Ablación en Frío para Aplicaciones de Alto Valor
Donde se debe eliminar el estrés térmico, un láser UV de ofrece una alternativa ideal a los láseres térmicos y a los sistemas basados en inyección de tinta.
La Ventaja Fotoquímica de
A diferencia de los láseres infrarrojos, los láseres UV de generación de tercer armónico (THG) emiten fotones UV de alta energía que rompen los enlaces químicos directamente en la matriz del polímero. Esta reacción fotoquímica ("marcado en frío") produce una marca de alto contraste con:
Cero Zona Afectada por el Calor (HAZ): Sin debilitamiento estructural de las paredes delgadas de PET.
Acabado Superficial Liso: Sin microcavidades donde puedan acumularse bacterias o residuos líquidos.
Alto Contraste en HDPE: Interactúa con aditivos como el para crear marcas gris oscuro o negras nítidas en garrafas y tapones de HDPE coloreados sin carbonizar el material.
4. Matriz de Selección: Sustrato vs. Tecnología
Perfil de Envase y Sustrato | Opción Primaria de Codificación | Opción Alternativa | Modo de Falla / Riesgo Principal |
Botellas PET de Pared Delgada | Láser CO₂ al Vuelo | Láser UV | Perforación de pared, poros o códigos distorsionados. |
Garrafas / Tapones HDPE Opacos | Láser UV | Láser CO₂ | Bajo contraste, microcarbonización o mala escaneabilidad óptica. |
Bolsas y Films Flexibles | Impresora TIJ / TTO | Codificador Láser CO₂ | Perforación del film por quemadura o borrado de tinta antes de curar. |
Cierres Metálicos Con Recubrimiento | Marcador Láser de Fibra | Codificador Láser UV | Distorsión térmica de los revestimientos plásticos internos. |
5. Tecnologías de Codificación Alternativas: Cuándo la Inyección de Tinta Tiene Sentido
Aunque una máquina de marcado láser al vuelo o un sistema de marcado láser en línea elimina los costes continuos de consumibles, los directores de planta a menudo evalúan otros sistemas de marcado de productos:
Impresión por Inyección de Tinta Continua: Un impresor de inyección de tinta continua destaca en la impresión sin contacto a alta velocidad en bases curvas de envases. Al imprimir en contenedores oscuros de HDPE, la tinta blanca para inyección de tinta garantiza un contraste visual claro.
Inyección de Tinta Térmica (TIJ): Un impresor térmico de inyección de tinta utiliza cartuchos de cambio rápido que ofrecen hasta 600 DPI de resolución. Esto lo hace ideal para imprimir códigos DataMatrix de alta densidad en etiquetas planas y cartones.
Sobreimpresión por Transferencia Térmica (TTO): Un impresor de transferencia térmica o impresor TTO sigue siendo el estándar para la impresión en línea en bolsas flexibles antes del llenado.
6. Preguntas Frecuentes (FAQ)
P1: ¿Puede un solo sistema de marcado láser CO₂ alternar entre botellas de PET y HDPE en la misma línea de envasado?
R: Sí, siempre que el sistema cuente con control de frecuencia de pulso y ciclo de trabajo ajustables. Sin embargo, si la máquina utiliza un tubo estándar de , el marcado en PET debe regularse cuidadosamente para evitar microperforaciones. Para líneas mixtas, un láser CO₂ de o un sistema de marcado láser UV ofrece el margen operativo más amplio.
P2: ¿Por qué un láser de fibra no logra marcar eficazmente botellas transparentes de PET o HDPE?
R: Los láseres de fibra estándar operan en el espectro infrarrojo cercano de . El PET y el HDPE sin modificar son ópticamente transparentes en esta longitud de onda, lo que permite que el haz pase a través sin producir una marca legible, a menos que se mezclen aditivos especiales en la resina.
P3: ¿Cuál es la principal ventaja operativa de un láser al vuelo sobre una impresora de inyección para botellas?
R: Un sistema de marcado láser al vuelo marca productos en movimiento sin cartuchos de tinta, solventes ni mantenimiento de cabezales. Esto reduce el coste total de propiedad (TCO) y evita los problemas de borrado de tinta en líneas de alta velocidad.
P4: ¿Cómo afectan las velocidades de línea a la elección entre sistemas láser CO₂ y UV?
R: Los láseres CO₂ entregan mayor potencia térmica total, lo que los capacita para el marcado vectorial a ultraalta velocidad en líneas rápidas de embotellado. Los láseres UV, aunque ofrecen un contraste superior, suelen funcionar a un potencia promedio menor y requieren escáneres galvanométricos de alta velocidad para mantener el ritmo en tiradas de producción rápidas.
???? Recursos Técnicos Relacionados
???? Mangueras de Goma Negra y EPDM: Tinta Blanca vs. Láser UV para Codificación de Mangueras de Goma Negra
???? Extrusión de Cables Oscuros de PVC/PE: Soluciones de Codificación de Alto Contraste para Cables Oscuros
???? Adhesión de Tinta en Botellas HDPE: Adhesión de Tinta en Plásticos HDPE: Pruebas Dyne y Guía de Marcado Láser UV
???? Micromarcado en PCB: Impresión de Micro Códigos QR de Alto Contraste en Placas PCB