


Noticias
Elimine Errores de Lectura: Guía Práctica de Tintas Pigmentadas, Desengrasado Superficial y Marcado Láser UV de 355nm en Elastómeros Extruidos
⚡ Resumen Ejecutivo
¿Enfrenta problemas de bajo contraste o borrado de códigos DataMatrix en mangueras de goma negra, EPDM o perfiles automotrices? La solución depende de su entorno de producción y presupuesto:
Líneas de extrusión de alta velocidad: Utilice Inyección Continua de Tinta (CIJ) con Tintas Pigmentadas de Alto Contraste (Blanco/Amarillo) (Estándar probado en la industria).
Empaque fuera de línea y lotes pequeños: Utilice Inyección Térmica de Tinta (TIJ) con Tintas Solventes Blancas de Secado Rápido (Bajo costo inicial, cero mantenimiento de solventes).
Líneas sin consumibles y de alta temperatura: Actualice a un Láser UV en Frío de 355nm (Genera un cambio permanente de contraste dentro de la matriz del elastómero).
???? Tabla de Contenidos
1. El Triple Desafío: Por Qué es Difícil Marcar la Goma Negra
2. Las 3 Soluciones Técnicas para Códigos de Alta Lectura
3. Matriz de Decisión: Tintas Pigmentadas vs Marcado Láser UV
4. Estándares de Cumplimiento y Trazabilidad para Mangueras de Goma
5. Lista de Control de Ingeniería para Legibilidad Grado A en EPDM
6. Preguntas Frecuentes (FAQ)
7. Evaluación y Prueba Gratuita de Muestras (CTA)
1. El Triple Desafío: Por Qué es Difícil Marcar la Goma Negra
El marcado de números de lote, códigos GS1 DataMatrix y números de seguimiento de partes en mangueras de EPDM, líneas de freno y perfiles de goma extruida presenta tres obstáculos físicos específicos:
La Trampa del Contraste Cero (Absorción de Negro de Humo): La goma industrial depende en gran medida del negro de humo para su estructura y resistencia UV. Las tintas negras estándar se absorben por completo, generando un 0% de contraste óptico ante los escáneres.
Migración de Plastificantes y Exudación de Aceite: Al salir de la vulcanización o de la tina de enfriamiento, los plastificantes y ceras migran a la superficie, formando una capa microscópica hidrofóbica que impide la adhesión de la tinta.
Estrés por Flexión Dinámica: Las mangueras de goma sufren expansión y flexión constante. Las capas de tinta rígidas que carecen de resinas reticuladas especiales se agrietan y desprenden durante el transporte.
???? Explicación Sencilla (Para Gerentes de Compras y Calidad):
Imagine la goma negra como una esponja que suda aceite constantemente. La tinta estándar se asienta sobre esa capa de aceite y se borra fácilmente. Las tres soluciones técnicas a continuación funcionan: la decisión clave es si prefiere comprar insumos de tinta continuamente (CIJ/TIJ) o invertir una sola vez en equipo capital (Láser UV de 355nm) para eliminar el problema de raíz.
2. Las 3 Soluciones Técnicas para Códigos de Alta Lectura
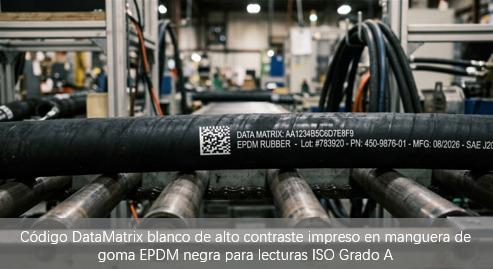
Figura 1: Código DataMatrix blanco de alto contraste impreso en una manguera de goma EPDM negra, logrando legibilidad Grado A (ISO/IEC 15415).
Opción A: Inyección Continua de Tinta (CIJ) con Tintas Pigmentadas (Blanco / Amarillo)
Cómo Funciona: Los sistemas CIJ pigmentados utilizan partículas de dióxido de titanio suspendidas en solventes de rápida evaporación. Equipados con tanques de agitación hidráulica continua, evitan que los pigmentos pesados se decanten.
Ideal Para: Líneas de extrusión continua de alta velocidad operando 24/7.
Ventaja Clave: Tiempos de secado instantáneos que fijan la marca antes de tocar las mesas de enrollado.
Opción B: Inyección Térmica de Tinta (TIJ) con Tintas Solventes Blancas
Cómo Funciona: Los sistemas TIJ basados en cartuchos proyectan tintas solventes blancas de secado rápido directamente sobre el sustrato mediante microboquillas de alta densidad.
Ideal Para: Marcado intermitente, estaciones manuales fuera de línea y tiradas cortas.
Ventaja Clave: Cero bombas hidráulicas o fluidos aditivos. El mantenimiento se reduce a cambiar el cartucho de tinta blanca agotado.
Opción C: Marcado Láser UV en Frío de 355nm (La Solución Sin Consumibles)
Cómo Funciona: Un Láser UV en frío de 355nm desencadena una reacción fotoquímica controlada con los aditivos de la goma, generando una marca de color gris claro/blanco de alto contraste dentro de la propia matriz del polímero sin quemarlo ni derretirlo.
Ideal Para: Mangueras automotrices de alta temperatura, líneas hidráulicas y tubos médicos que requieren trazabilidad 100% permanente.
Por Qué lo Prefieren los Ingenieros: Cero costos de tinta, cero obstrucción de boquillas y resistencia absoluta a aceites hidráulicos, líquidos de freno, calor del motor y lavado a alta presión.
3. Matriz de Decisión: Tintas Pigmentadas vs Marcado Láser UV
Factor / Métrica | CIJ Pigmentado | TIJ Solvente Blanco | Láser UV en Frío 355nm |
Velocidad Máxima de Línea | Ultra-Rápida | Moderada | Rápida |
Contraste en EPDM Negro | Alto (Blanco/Amarillo) | Alto (Blanco) | Contraste Gris-Blanco Nítido |
Resistencia a Flexión y Fricción | Buena (Requiere tinta con resina) | Moderada | Máxima (Parte del sustrato) |
Resistencia Química y Aceites | Moderada | Moderada | 100% Permanente |
Inversión Inicial de Equipo | Moderada | Baja | Mayor |
Consumibles y Mantenimiento | Alto (Tintas, aditivos, filtros) | Bajo (Cartuchos) | Cero Consumibles |
4. Estándares de Cumplimiento y Trazabilidad para Mangueras de Goma
¿Por qué invertir en un codificado permanente y de alto contraste? Existen tres regulaciones industriales estrictas que lo exigen:
Industria Automotriz (IATF 16949): Requiere Marcado Directo de Piezas (DPM) en mangueras críticas para permitir el rastreo de lotes en caso de retiradas del mercado.
Aeroespacial e Hidráulica (SAE AS9131 / SAE AS9132): Exige que los códigos 2D DataMatrix sigan siendo legibles tras más de 1,000 horas de ciclos térmicos extremos y exposición a fluidos hidráulicos.
Tuberías Médicas de Elastómero (FDA UDI): La normativa de Identificación Única de Dispositivos (UDI) requiere códigos 2D legibles que resistan protocolos de esterilización (EtO, rayos gamma) y contacto con fluidos corporales.
????️ Nota de Ingeniería: La mayoría de las tintas estándar fallan las pruebas de ciclos térmicos SAE tras 200 horas debido al agrietamiento por expansión. Por ello, la industria aeronáutica y automotriz avanzada exige láser UV en frío de 355nm sobre tintas superficiales: la marca queda integrada molecularmente.
5. Lista de Control de Ingeniería para Legibilidad Grado A en EPDM
Para lograr una legibilidad ISO/IEC 15415 Grado A en superficies curvas de goma, aplique estos tres ajustes:
Instale Cuchillas de Aire a Alta Presión: Monte una cuchilla de aire inmediatamente después del baño de enfriamiento para eliminar el agua acumulada y remover la capa superficial de cera antes de la impresión.
Utilice Lentes F-Theta de Mayor Profundidad de Campo: Al marcar códigos DataMatrix en mangueras curvas pequeñas ( de diámetro externo), utilice un lente F-theta de distancia focal amplia para evitar desenfoques en los bordes.
Verifique la Adhesión Mediante Pruebas Dyne: Asegúrese de que la energía superficial de la goma alcance al menos 38–40 dyn/cm para garantizar que la tinta solvente humecte y reticule correctamente.
6. Preguntas Frecuentes (FAQ)
P1: ¿Puedo usar un Láser de Fibra estándar (1064nm) para marcar goma EPDM negra?
R: Los láseres de fibra generan un calor térmico intenso que derrite la goma negra, produciendo marcas oscuras y pegajosas sin contraste. Se requiere un láser UV en frío de 355nm o inyección de tinta pigmentada blanca para obtener marcas claras y legibles.
P2: ¿Cómo evito que la tinta blanca CIJ se decante cuando la línea se detiene?
R: Asegúrese de que su impresora CIJ cuente con un sistema automático de recirculación y agitación. Si la línea sufre paradas prolongadas, una impresora TIJ solvente o un láser UV eliminan por completo el problema de obstrucción de boquillas.
P3: ¿El líquido hidráulico o el calor del motor degradan los códigos de tinta blanca?
R: Las tintas estándar se disuelven ante el glicol o el aceite caliente. Debe especificar una tinta blanca con resinas de reticulación especial o utilizar un láser UV en frío, cuya marca es completamente indeleble e inmune a químicos.
P4: ¿Qué estándar de verificación se aplica a los códigos 2D en mangueras de goma?
R: El estándar principal es ISO/IEC 15415 para la calidad de códigos 2D DataMatrix. En las industrias automotriz y aeroespacial, suelen aplicarse criterios de SAE AS9132 o AIAG DPM-1. Para obtener un Grado A o B, el código debe mantener un contraste de celda y una modulación .
7. Evaluación y Prueba Gratuita de Muestras
???? Solicite su Prueba de Muestras Gratuita
¿Tiene problemas de bajo contraste o borrado de códigos en su línea de extrusión de goma?
Envíenos una muestra de su manguera de goma o EPDM. Nuestros ingenieros evaluarán la energía superficial, realizarán pruebas con tinta blanca pigmentada y láser UV de 355nm, y le entregarán un informe de verificación ISO Grado A en 24 horas.