


Noticias
Guía de ingeniería sobre interacción láser-substrato, selección de longitud de onda (MOPA 1064 nm vs. UV 355 nm) y cómo lograr escaneabilidad Grado A ISO/IEC 15415 en DPM
???? Resumen Ejecutivo (Guía Rápida para el Lector)
El Marcado Directo de Piezas (DPM) de códigos de barras en aluminio anodizado requiere equilibrar el contraste óptico y la integridad de la capa de óxido:
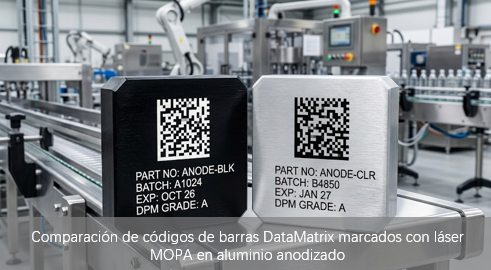
Anodizado Negro y Oscuro: Se procesa mejor con Láseres de Fibra MOPA (1064 nm) de ancho de pulso corto ( 4 - 15 ns) para decolorar o erosionar de forma selectiva los pigmentos orgánicos, produciendo marcas blancas brillantes (contraste de celda ).
Anodizado Claro y Natural: Requiere una transformación térmica subsuperficial usando Fibra MOPA (alta frecuencia, pulso estrecho) o procesamiento fotoquímico con Láseres UV (355 nm) para generar marcas negras densas sin penetrar la barrera de óxido anódico de .
1. El desafío de ingeniería: Contraste óptico frente a resistencia a la corrosión
Los componentes de aluminio anodizado son omnipresentes en la fabricación aeroespacial, automotriz, electrónica y de dispositivos médicos. Sin embargo, imprimir códigos de barras 2D DataMatrix o GS1 legibles directamente sobre superficies anodizadas plantea un dilema clásico de ingeniería:
Diferencial de reflectividad del sustrato: Los lectores ópticos estándar de códigos de barras 2D calculan el contraste basándose en la reflexión especular. El anodizado de plata natural dispersa la luz uniformemente, causando una baja diferencia de reflectancia si la marca no está profundamente oxidada.
Microporos y ruptura de la capa anticorrosiva: Los láseres tradicionales Q-switched de pulso largo entregan un impacto térmico pesado que fractura la capa sellada de (de de espesor). Esto expone el aluminio puro al aire, provocando fallos en ensayos de niebla salina (ASTM B117) y oxidación química con el tiempo.
2. Matriz de selección: Anodizado negro vs. Anodizado claro natural
Los diferentes colores de superficie requieren mecanismos de marcado completamente opuestos para lograr escaneabilidad Grado A/B.
Estrategia A: Aluminio Anodizado Negro y Oscuro (Marcas Blancas sobre Fondo Oscuro)
En fondos oscuros, el alto contraste se logra generando una celda de código blanca o plateada brillante.
Mecanismo: Decoloración térmica selectiva o ablación superficial ultrasuperficial de pigmentos orgánicos o inorgánicos sellados dentro de los poros anódicos.
Láser Óptimo: Láser de Fibra MOPA (1064 nm) con ancho de pulso ajustado a .
Ventaja Clave: Los pulsos cortos de nanosegundos restringen la Zona Afectada por el Calor (HAZ), evitando la fusión localizada o el amarilleo alrededor de los bordes de la celda.
Estrategia B: Aluminio Anodizado Claro y Natural (Marcas Negras sobre Fondo Claro)
En fondos de anodizado claro o plateado, los escáneres exigen una marca negra densa y no reflectante.
Mecanismo: Carbonización/oxidación térmica subsuperficial directamente debajo o dentro de la capa de óxido sin alterar la rugosidad de la superficie.
Láser Óptimo: Láser de Fibra MOPA de Pulso Corto (2 -6 ns) o Láser Frío UV (355 nm).
Ventaja Clave: Los fotones UV (3.5 eV) rompen directamente los enlaces químicos mediante una reacción fotoquímica en lugar de fusión fototérmica, manteniendo la capa de óxido exterior 100% intacta.
3. Comparativa tecnológica: Láser de Fibra MOPA vs. Láser UV vs. Inyección de Tinta (CIJ)
Parámetro Técnico | Láser de Fibra MOPA (1064 nm) | Láser UV (355 nm) | Inyección de Tinta Continua (CIJ) |
Mecanismo de Marcado | Fototérmico / Decoloración por Pulso | Fotoquímico / Procesamiento en Frío | Adhesión de Tinta con Solvente |
Contraste (Anodizado Negro) | Superior (Blanco Tiza) | Bueno (Gris Claro) | Moderado (Tinta Blanca) |
Contraste (Anodizado Claro) | Excelente (Negro Oscuro) | Superior (Negro Mate Profundo) | Pobre (Bajo contraste en plata) |
Riesgo de Dañar Capa de Óxido | Bajo (Cuando el pulso es ) | Cero (Superficie 100% Intacta) | Ninguno (Adición Superficial) |
Grado de Código (ISO 15415) | Grado A / B | Grado A | Grado C / D |
Consumibles y Mantenimiento | Cero Consumibles | Cero Consumibles | Altos Costos de Tinta/Solvente |
???? Para Ingeniería de Procesos y Compras:
Aunque tanto los láseres de fibra MOPA como los láseres UV logran códigos de barras Grado A ISO en aluminio anodizado, los sistemas MOPA suelen ofrecer un CapEx entre 20% y 30% menor y velocidades de marcado más altas para componentes anodizados en negro. Por el contrario, los láseres UV son preferidos para implantes médicos de anodizado claro donde se exige un estrés térmico nulo. Solicite una prueba gratuita de muestras láser para calcular su costo por pieza.
4. Optimización de parámetros láser para códigos Grado A ISO/IEC 15415
Para obtener consistentemente calificaciones Grado A en la verificación de códigos QR y DataMatrix 2D, los parámetros del haz láser deben ajustarse para eliminar la deformación en los bordes de la celda.
Parámetros Base Recomendados (Aluminio Anodizado Negro)
Fuente Láser: Láser de Fibra MOPA de 20W – 30W
Longitud de Onda: 1064 nm
Ancho de Pulso: 8 ns - 15 ns (Evita la quemadura térmica del sustrato)
Frecuencia (Tasa de Repetición): 50 kHz - 200kHz (Potencia de pico equilibrada para un blanqueamiento vívido)
Velocidad de Marcado: 1200 mm/s - 2200 mm/s
Distancia de Tramado (Hatch): 0.02 mm - 0.03 mm
Parámetros Base Recomendados (Aluminio Anodizado Claro)
Fuente Láser: Láser de Fibra MOPA de 20W O Láser UV de 5W–10W (Se requiere mayor potencia UV para líneas al vuelo )
Longitud de Onda: 1064 nm (MOPA) / 355 nm (UV)
Ancho de Pulso: 2 ns - 6 ns (MOPA) / < 10ns (UV)
Frecuencia: 200 kHz - 400 kHz
Velocidad de Marcado: 500 mm/s - 900 mm/s
Distancia de Tramado (Hatch): 0.015 mm - 0.02 mm
5. Preguntas Frecuentes (FAQ)
P1: ¿El marcado láser degrada la resistencia a la corrosión por niebla salina del aluminio anodizado?
R: Los láseres de fibra Q-switched estándar con pulsos fijos largos (≈ 100ns) generan un alto calor térmico que fractura la capa anódica, causando una rápida oxidación en los ensayos de niebla salina. Sin embargo, el uso de un láser de fibra MOPA con anchos de pulso estrechos (<15 ns) o un láser UV de 355 nm altera la óptica de la superficie dentro de la capa de recubrimiento sin romper la barrera del sustrato, superando con éxito la prueba de niebla salina de 96 horas ASTM B117.
P2: ¿Por qué los láseres de fibra Q-switched estándar no son efectivos para el aluminio anodizado claro?
R: Los láseres Q-switched estándar carecen de ajuste del ancho de pulso. Sus largas duraciones de pulso entregan una energía excesiva por pulso, erosionando el recubrimiento anódico claro y convirtiendo el aluminio puro en una marca gris rugosa de bajo contraste en lugar de un código de barras negro suave y no reflectante.
P3: ¿Cómo elimino la deformación en los bordes en códigos DataMatrix 2D ultra pequeños (< 3mm)?
R: Reduzca la distancia de tramado a 0.015 mm, aumente la frecuencia de pulso (> 400 kHz) y reduzca la duración del pulso a menos de 10 ns. Asegúrese de que la configuración óptica del láser utilice una lente F-theta de alta precisión con un diámetro de punto focal pequeño (< 30 μm).