


Noticias
Los sustratos de plástico fino (como películas de BOPP, laminados de PE/PP, bolsas de PET y tubos médicos de pared delgada) presentan una ventana operativa muy estrecha para el codificado láser. Los láseres de fibra estándar de onda continua o pulso largo suelen entregar un exceso de calor, lo que provoca microporos, burbujas, deformación de bordes o la perforación térmica completa del material.
Lograr códigos DataMatrix y fechas de caducidad nítidos y de alto contraste sin comprometer la integridad del sustrato requiere equilibrar la absorción óptica, la temporización del pulso y la difusión térmica.
La perforación térmica ocurre cuando la energía entregada por el haz láser supera la capacidad de disipación térmica de la capa de polímero. Este proceso se rige por tres dinámicas físicas principales:
Absorción del Sustrato (Ley de Beer-Lambert):
La absorción de la energía láser se define por I(z) = I₀ · e^(−αz), donde α es el coeficiente de absorción y z es la profundidad del material. Las películas transparentes y ultrafinas tienen valores de z extremadamente pequeños. Si α en la longitud de onda del láser es bajo, la energía pasa directamente a través del material; si se fuerza el aumento de potencia para lograr contraste, se produce un descontrol térmico en la interfaz.
Longitud de Difusión Térmica (L_d):
La profundidad a la que penetra el calor durante un pulso láser se aproxima mediante:
L_d = 2√(D · τ)
(Donde D es la difusividad térmica y τ es la duración del pulso).
Cuando la duración del pulso τ es demasiado larga (p. ej., un láser de fibra estándar a 100 ns), L_d supera el grosor de la película, provocando la fusión estructural de toda la sección transversal.
Expansión de la Zona Afectada por el Calor (HAZ):
Los tiempos de permanencia prolongados acumulan calor rápidamente, superando el punto de fusión (T_m) o la temperatura de transición vítrea (T_g) del polímero, lo que resulta en carbonización superficial, deformación y fugas por microporos.
La elección de la fuente láser determina si la energía se absorbe mediante calentamiento fototérmico (fusión) o mediante una reacción fotoquímica (ruptura en frío de enlaces moleculares).
| Parámetro / Característica | Fibra Estándar (1064 nm) | Fibra MOPA (1064 nm) | Láser UV en Frío (355 nm) |
| Mecanismo Principal | Fototérmico (Calor) | Fototérmico Controlado | Fotoquímico (Procesamiento en Frío) |
| Duración del Pulso (τ) | Fija (~100–120 ns) | Ajustable (2–500 ns) | Ultracorta (<15 ns) |
| Absorción en Plásticos Finos | Muy baja (Alta transmitancia) | Baja a Media | Extremadamente Alta |
| Zona Afectada por el Calor (HAZ) | Grande (Alto riesgo de quemadura) | Moderada (Ajustable) | Insignificante (Sin perforación) |
| Mejor Aplicación | Plásticos opacos gruesos | Plásticos técnicos oscuros | Películas finas, PET, PE/PP, BOPP, PVC |
Si se produce deformación térmica en su línea de marcado, siga esta secuencia de optimización de parámetros:
Los láseres IR estándar de 1064 nm atraviesan directamente las películas transparentes sin aditivos. El cambio a un láser UV de 355 nm aprovecha la alta energía de los fotones UV (E = h·ν), rompiendo directamente los enlaces poliméricos C-C y C-H sin generar calor destructivo.
Si utiliza un sistema de fibra MOPA, reduzca la duración del pulso de 100 ns a 2–10 ns. Reducir τ restringe la longitud de difusión térmica (L_d), concentrando la energía estrictamente en la microcapa superficial.
Aumentar la Velocidad de Marcado (v): Reduce el tiempo de permanencia del haz sobre una misma coordenada espacial.
Ajustar la Frecuencia (f): Las frecuencias de repetición más altas (80 kHz – 150 kHz para UV) distribuyen la potencia pico en paquetes de energía más pequeños y controlados, evitando la acumulación local de calor.
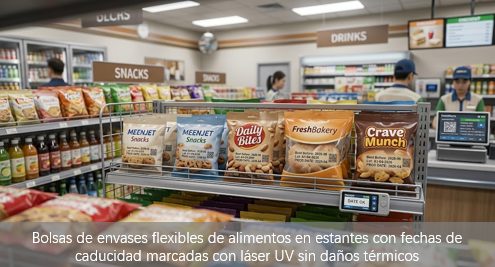
Figura 1: Aplicación final que muestra el codificado con láser UV en frío de 355 nm en envases flexibles de aperitivos (películas laminadas de BOPP/PE). El pulso ultracorto proporciona fechas de caducidad y códigos DataMatrix de alto contraste conformes con la FDA directamente en el envase sin microperforaciones ni distorsión térmica.
Configuración de Sustratos HDPE vs. PET:Botellas HDPE vs. PET: Por Qué Cambia la Configuración del Marcado Láser para Cada Sustrato (CO₂ vs. UV)
Adherencia y Desgaste en Envases:Cómo Solucionar el Desprendimiento de Códigos en HDPE en 3 Pasos: Adhesión, Nivel Dyne y Láser UV
Escaneabilidad de Códigos QR en Películas:Cómo Mejorar la Legibilidad de Códigos QR en Películas Flexibles y Envases Plásticos (Guía 2026)
Marcado Láser UV en Botellas de Vidrio:Guía Láser UV: Solucionar Errores de Lectura de Códigos QR en Botellas de Vidrio (Errores de No-Lectura)