


Noticias
Por el equipo de ingeniería de aplicaciones de Meenjet | 16 de septiembre de 2026
Resumen ejecutivo
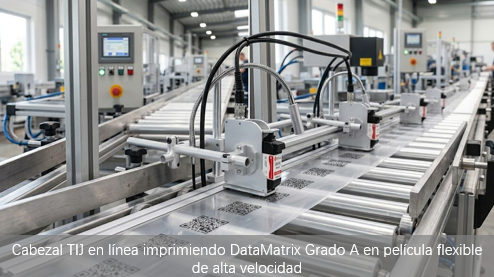
Las líneas de envases flexibles que funcionan a 80–240 m/min presentan un desafío específico para la impresión de códigos 2D en línea: mantener la calidad DataMatrix Grado A mientras la película se mueve, se estira y se desplaza bajo tensión.
Conclusión clave para responsables de decisión: Si su línea funciona por debajo de 120 m/min con un solo carril, elija MX PLUS. Si funciona por encima de 120 m/min, utiliza múltiples carriles o necesita integración directa con PLC, elija MX PRO.
Esta guía explica los cuatro modos de fallo específicos de la codificación en película flexible de alta velocidad, el protocolo de ajuste detrás de ellos y el ROI real de cambiar de CIJ a TIJ en línea.
Referencia de cumplimiento ISO/IEC 15415: El Grado A según ISO/IEC 15415 requiere ≥70% de contraste de símbolo, ≥0.60 de modulación y ≤0.06 de no uniformidad axial. Todos los protocolos de ajuste de parámetros en esta guía están validados contra las Especificaciones Generales de GS1.
???? Descargar la matriz de parámetros TIJ para película flexible de alta velocidad (PDF) — Referencia de una página para velocidad de línea, tipo de tinta, distancia de impresión y configuración de encoder.
Por qué la película flexible de alta velocidad es difícil para códigos 2D
La película flexible no es una superficie rígida. Se estira bajo tensión, flamea entre rodillos y se desplaza a medida que la banda avanza. En una línea que funciona a 240 m/min, la película recorre 4 metros cada segundo.
Esto crea un problema de sincronización que el envase rígido nunca enfrenta. Un error de sincronización de 1 milisegundo—que está muy por debajo de la percepción humana—desplaza el código impreso 4 mm. Para un código DataMatrix que debe pasar la verificación Grado A, 4 mm es la diferencia entre un escaneo exitoso y un lote rechazado.
Propiedad | Envase rígido | Película flexible |
Estabilidad dimensional | Fija | Se estira bajo tensión (0.5–3%) |
Planitud superficial | Plana | Arrugas, flameo, rebote de banda |
Tolerancia de registro | ±2 mm | ±0.5 mm |
Los cuatro modos de fallo: diagnóstico rápido
Modo de fallo | Síntoma visual | Acción inmediata |
Deriva del encoder | Código estirado o comprimido | Montar encoder en rodillo motriz; calibrar a velocidad de producción |
Flameo de banda | Bordes difusos, bajo contraste | Añadir rodillo guía; ajustar distancia a 2–3 mm |
Mancha de tinta | Código se mancha en los rodillos | Cambiar a solvente de secado rápido o tinta UV |
Error de colocación | Código impreso fuera de objetivo | Recentrar ventana de impresión; usar disparo TCP/IP del PLC |
Las secciones siguientes explican por qué ocurre cada fallo—y cómo corregirlo en la raíz, no solo el síntoma.
1. Deriva de sincronización del encoder
Qué ocurre: El código aparece estirado o comprimido en la dirección de impresión. La verificación de grado falla debido a la no uniformidad axial (AN).
Por qué ocurre: El pulso del encoder indica a la impresora exactamente cuándo disparar cada gota. En líneas de película flexible, los cambios de tensión de la banda provocan ligeras variaciones de velocidad. Si el encoder no puede seguirlas en tiempo real, la sincronización entre gotas se desvía—y la geometría del código se distorsiona.
Cómo corregirlo: Use un encoder rotativo de alta resolución montado en el rodillo motriz, no en un rodillo loco. Verifique la calibración de pulsos por milímetro a velocidad de producción, no a baja velocidad. Para MX PRO, Modbus-TCP proporciona retroalimentación directa de velocidad al PLC, más estable que las señales analógicas.
2. Flameo de banda que causa variación de distancia
Qué ocurre: Los bordes del código se vuelven difusos, el contraste de celda cae y aparecen lecturas intermitentes.
Por qué ocurre: El flameo de la película—el movimiento vertical de la banda entre rodillos—cambia la distancia entre el cabezal y el sustrato. Si esta distancia supera el rango especificado de 2–5 mm, las gotas comienzan a divergir antes de aterrizar, produciendo un código borroso y de bajo contraste.
Cómo corregirlo: Instale un rodillo guía inmediatamente aguas arriba del cabezal. Mantenga 2–3 mm de distancia de impresión (el extremo inferior del rango) para máxima tolerancia. Para aplicaciones críticas, una placa de vacío elimina el flameo por completo.
3. Mancha de tinta antes del curado
Qué ocurre: El código se mancha o se transfiere a la cara opuesta de la película durante el bobinado.
Por qué ocurre: A 240 m/min, la película alcanza el primer rodillo aguas abajo en menos de 0.3 segundos. Las tintas acuosas estándar no curan lo suficientemente rápido a esta velocidad. La tinta aún está húmeda cuando contacta el rodillo—y el código se destruye.
Cómo corregirlo: Use tinta solvente de secado rápido para películas no porosas (PE, PP, PET). Por encima de 120 m/min, cambie a tinta UV con lámpara UV en línea. Evite tinta acuosa por encima de 100 m/min a menos que la película sea porosa (a base de papel).
4. Error de colocación por tolerancia de registro
Qué ocurre: El código está presente pero posicionado fuera del área de impresión designada. El sistema de visión rechaza el envase.
Por qué ocurre: La película flexible se estira y se desplaza entre el cabezal y el sistema de visión. Si el código se imprime en el borde de la tolerancia, la verificación aguas abajo fallará aunque el código sea técnicamente legible.
Cómo corregirlo: Centre el código en la ventana de impresión disponible, no en el borde. Para MX PRO, use retroalimentación TCP/IP al PLC para disparar la impresión en la marca de registro exacta. Reduzca la velocidad de impresión un 10–15% durante el arranque para establecer la calidad base, luego aumente.
Guía de decisión para compras
Para gerentes de compras y proyectos que evalúan sistemas TIJ en línea, tres preguntas son las más importantes:
1. ¿Qué modelo debo elegir?
Elija MX PLUS si su línea funciona por debajo de 120 m/min, utiliza un solo carril y no requiere integración directa con PLC.
Elija MX PRO si su línea funciona por encima de 120 m/min, utiliza múltiples carriles o requiere integración Modbus-TCP con un PLC existente.
2. ¿Cuál es el coste real de propiedad?
Una línea farmacéutica de blíster en el sudeste asiático operaba a 180 m/min con un sistema CIJ existente, produciendo 320,000 envases por día. Los códigos CIJ pasaban Grado A al arranque pero caían a Grado C en 2 horas debido a la deriva de fase y los cambios de viscosidad de la tinta. La línea requería 4–6 paradas por semana para limpieza de boquillas.
Tras actualizar a MX PRO con cuatro cabezales, tinta UV e integración Modbus-TCP, los resultados después de 90 días fueron:
La tasa de aprobación Grado A mejoró del 82% al 99.4%, estable durante todo el turno
Las paradas de línea cayeron de 4–6 por semana a 0–1
El coste anual de consumibles bajó de ~$48,000 a **~$21,000**
La estabilidad que ofrece TIJ es de naturaleza estructural: TIJ no tiene electrodo de carga, ni placas de deflexión, ni canal de recirculación. No hay nada que pueda derivar, nada que se obstruya y nada que requiera limpieza.
3. ¿Cuánto tiempo tarda el despliegue?
El montaje, la conexión del encoder y la calibración suelen completarse en menos de 2 horas. No se requiere modificación de línea más allá de instalar el soporte del cabezal y el encoder.
Matriz de selección y ajuste
Parámetro | MX PLUS | MX PRO |
Resolución | 50–1,200 DPI | 50–1,200 DPI |
Altura de impresión | 1–25.4 mm (1–2 cabezales) | 1–50.8 mm (hasta 4 cabezales) |
Velocidad máxima | 120 m/min | 240 m/min |
Comunicación | RS232 | TCP/IP, RS232, Modbus-TCP |
Interfaz | USB, DB9, I/O, Encoder, Fotocélula | Ethernet, USB, DB9, I/O, Encoder, Fotocélula |
Tipos de tinta | Acuosa / Solvente / UV | Acuosa / Solvente / UV |
Ideal para | Velocidad media, 1–2 carriles | Alta velocidad, multi-carril, integración PLC |
Ajuste por velocidad de línea:
Velocidad de línea | Tinta | Distancia | Configuración de encoder |
80–120 m/min | Solvente rápido | 2.5–3.5 mm | Encoder RS232 |
120–180 m/min | Solvente rápido | 2.0–3.0 mm | Modbus-TCP |
180–240 m/min | UV | 2.0–2.5 mm | Modbus-TCP + PLC |
Película PET (cualquier velocidad) | Solvente o UV | 2.0–3.0 mm | Encoder alta res. + corona si es necesario |
Para especificaciones completas y compatibilidad de tintas, visite la página de producto MX PLUS / MX PRO.
Nota de normas: Grado A según ISO/IEC 15415 requiere ≥70% SC, ≥0.60 MOD, ≤0.06 AN. GS1 define el tamaño de módulo y zona silenciosa. ISO 9001:2015 requiere verificación documentada.
Preguntas frecuentes (FAQ)
P1: ¿Cuál es el tamaño mínimo de módulo para DataMatrix Grado A en película flexible?
R: Para Grado A confiable a alta velocidad, use un módulo mínimo de 0.3 mm. Módulos más pequeños requieren menor velocidad o mayor resolución (1,200 DPI en MX PLUS/PRO).
P2: ¿Cuál es el ROI de actualizar de CIJ a TIJ en línea?
R: Eliminar costes de tinta y solvente CIJ, más reducción de paradas por obstrucción de boquillas y deriva de viscosidad, típicamente entrega ROI en 12–18 meses.
P3: ¿Cómo se compara TIJ en línea con CIJ para película flexible a alta velocidad?
R: TIJ en línea ofrece códigos 2D Grado A estables sin deriva de fase ni niebla de tinta. CIJ ofrece mayor velocidad máxima para texto simple. Para códigos 2D Grado A en película flexible, TIJ en línea es la mejor opción.
???? Solicite una prueba de marcado gratuita
Envíenos su sustrato de película flexible. Nuestros ingenieros:
Imprimirán un código DataMatrix Grado A en su película real
Ejecutarán la verificación ISO/IEC 15415 y proporcionarán el informe completo
Recomendarán la configuración óptima de MX PLUS o MX PRO para su velocidad de línea
Sin compromiso. Informe entregado en 5 días hábiles.
???? Solicitar prueba de marcado gratuita
Recursos técnicos relacionados
Lea la guía completa sobre ajuste ISO/IEC 15415 Grado A GS1 DataMatrix
Aprenda a prevenir manchas de tinta en líneas de envasado flexible de alta velocidad
Compare MX PLUS vs. MX PRO impresoras TIJ en línea industriales
Sobre el autor
Equipo de ingeniería de aplicaciones de Meenjet — Más de 15 años de experiencia en instalaciones TIJ en línea en líneas de envasado de alta velocidad en los sectores alimentario, farmacéutico e industrial.
Revisado por: Ingeniero sénior TIJ en línea, Meenjet
Última actualización: 16 de septiembre de 2026