


Noticias
Por el equipo de ingeniería de aplicaciones de Meenjet | 21 de septiembre de 2026
Resumen ejecutivo
El acero inoxidable es uno de los materiales industriales más marcados—pero lograr una marca negra permanente y de alto contraste sin dañar la superficie resistente a la corrosión es un desafío de ingeniería de precisión. El grabado tradicional corta el metal, exponiendo hierro sin protección y creando puntos de corrosión. Los láseres de fibra Q-switched tradicionales producen marcas grises e inconsistentes, sin control sobre el proceso térmico.
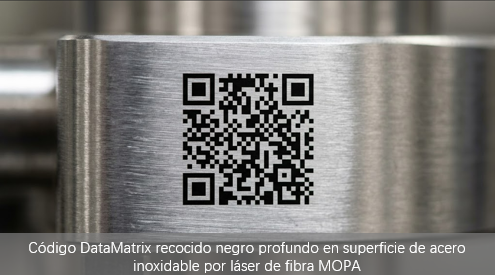
Los láseres de fibra MOPA resuelven esto mediante el recocido negro: un proceso de oxidación térmica controlada que hace crecer una capa de óxido densa bajo la superficie, produciendo una marca negra mate profunda que pasa la pasivación ASTM A967 y sobrevive más de 1.000 ciclos de autoclave.
Esta guía cubre la física, los tres parámetros de control y el protocolo de ajuste para la serie MFF de Meenjet.
???? Descargar la matriz de parámetros de recocido negro en acero inoxidable (PDF) — Referencia de una página para 304/316/430/17-4 PH.
 Matriz de Parámetros de Recocido Negro en Acero Inoxidable-es.pdf
???? Para gerentes de compras y proyectos
# | Pregunta al Proveedor | Por Qué Importa |
1 | ¿La marca sobrevivirá la pasivación ASTM A967? | Si no, la pieza se oxidará en campo. |
2 | ¿Puede proporcionar un informe de prueba de pasivación en mi aleación real? | 304, 316, 430 y 17-4 PH se comportan de manera diferente. |
3 | ¿El láser soporta control de pulso MOPA? | Los láseres Q-switched estándar no pueden lograr un recocido negro consistente. |
4 | ¿Cuál es la tasa de rechazo esperada después del ajuste? | Un sistema MOPA bien ajustado debe lograr <1% de rechazo. |
5 | ¿Hay una prueba de muestra gratuita antes de la compra? | Siempre valide en sus propias piezas antes de comprometerse. |
Meenjet cumple los cinco requisitos de serie—incluyendo un informe de prueba de pasivación gratuito (ASTM A967) en su aleación real. Vea cómo la serie MFF lo resuelve →
Por qué el recocido negro es diferente del grabado
Piense en ello como lijar versus pintar. El grabado elimina material—como lijar una ranura en la superficie. El recocido cambia la química de la superficie—como una reacción química que oscurece el metal sin eliminar nada.
Proceso | Mecanismo | Efecto Superficial | Riesgo de Corrosión |
Grabado | Vaporización del material | Elimina metal, crea profundidad | Alto—expone hierro sin protección |
Micro-grabado | Eliminación superficial leve | Bordes ligeramente elevados | Moderado |
Recocido | Oxidación controlada | Sin eliminación de material, crece capa de óxido | Ninguno—preserva la película pasiva |
Idea clave: El recocido calienta la superficie del acero inoxidable a 200–300°C, desencadenando una reacción de oxidación controlada. La capa de óxido resultante tiene solo unas pocas micras de profundidad—pero está químicamente unida a la superficie, haciéndola permanente y resistente a la corrosión.
Nota sobre terminología industrial: El término "recocido" es técnicamente impreciso aquí, ya que el proceso no implica los cambios cristalográficos del recocido verdadero. IPG Photonics sugiere "marcado oscuro" como término más preciso—pero "recocido" sigue siendo el término de búsqueda estándar en la industria, por lo que esta guía lo usa en todo el texto.
Nota práctica para compras: Al comunicarse con proveedores, ambos términos se entienden. "Recocido negro" es más común en Norteamérica; "marcado oscuro" es más común en Europa.
Los tres parámetros que controlan la calidad del recocido negro
Los láseres de fibra MOPA permiten control independiente sobre el ancho de pulso, la frecuencia y la velocidad de marcado. Estos tres parámetros determinan el espesor de la capa de óxido—y por lo tanto, el color y el contraste de la marca.
Parámetro | Rango para Recocido Negro | Efecto | Regla de Ingeniería |
Ancho de Pulso | 10–50 ns | Óxido delgado → tonos dorado/azul; óxido grueso → gris o fusión | Comience en 20–40 ns para 304/316 |
Frecuencia | 50–200 kHz | Menor = más oscuro pero más lento; mayor = más claro pero más rápido | Use 50–150 kHz para recocido negro |
Velocidad de Marcado | 80–200 mm/s | Más rápido = más claro; más lento = más oscuro pero riesgo de daño térmico | Comience en 100 mm/s |
Nota: Las velocidades de recocido (80–200 mm/s) son significativamente más lentas que las velocidades de grabado (500–2000 mm/s). Este es el precio de las marcas resistentes a la corrosión.
Matriz de ajuste de parámetros MOPA para acero inoxidable
Grado de Acero | Ancho de Pulso | Frecuencia | Velocidad | Resultado Esperado |
304 | 20–30 ns | 80–120 kHz | 100–150 mm/s | Negro mate profundo, resistente a pasivación |
316 | 20–30 ns | 80–120 kHz | 100–150 mm/s | Negro mate profundo, mejor resistencia a pasivación |
430 | 10–20 ns | 100–150 kHz | 80–120 mm/s | Gris oscuro a negro (más claro que 304/316) |
17-4 PH | 20–40 ns | 60–100 kHz | 80–120 mm/s | Negro profundo, puede requerir ajuste adicional |
Nota: Los resultados varían según la composición de la aleación, el acabado superficial y la configuración del láser. Siempre ejecute una cuadrícula de prueba antes de la producción.
Caso real: fabricante de instrumentos médicos logra marcas negras resistentes a la pasivación
Un fabricante de instrumentos médicos de tamaño medio en el sudeste asiático (aproximadamente 50.000 pinzas quirúrgicas por mes) marcaba acero inoxidable 316 con un láser de fibra Q-switched estándar. Las marcas parecían negras después del procesamiento láser—pero se volvían marrones y desarrollaban micro-óxido después de la pasivación con ácido cítrico (ASTM A967). La tasa de rechazo alcanzó el 12%.
Después de actualizar a un láser de fibra MFF-30 MOPA de Meenjet con parámetros de recocido optimizados (25 ns de ancho de pulso, 100 kHz de frecuencia, 120 mm/s de velocidad):
Métrica | Antes (Q-Switched) | Después (Recocido MOPA) |
Tasa de aprobación de pasivación | 88% | 99,7% |
Tasa de rechazo | 12% | 0,3% |
Conclusión clave: El cambio de grabado Q-switched a recocido MOPA eliminó por completo el fallo de pasivación. La capa de óxido crece bajo la superficie, por lo que la película pasiva de cromo permanece intacta.
Este fabricante desde entonces ha estandarizado unidades Meenjet MFF-30 en tres líneas de producción.
Cómo lograr DataMatrix Grado A según ISO/IEC 15415
El recocido negro debe producir códigos legibles por máquina. Para Grado A, se aplican los siguientes umbrales:
Parámetro | Umbral Grado A |
Contraste de Símbolo (SC) | ≥ 70% |
Modulación (MOD) | ≥ 0,60 |
No uniformidad axial (AN) | ≤ 0,06 |
No uniformidad de cuadrícula (GNU) | ≤ 0,38 |
Ajuste para Grado A: Velocidad más lenta (80–120 mm/s) y frecuencia más baja (60–100 kHz) producen marcas más oscuras con mayor SC. Use un haz desenfocado (mueva el cabezal láser 2–3 mm más lejos de la superficie) para mejorar la modulación.
Soluciones de láser de fibra MOPA Meenjet
Modelo | Mejor Para | Especificaciones Clave |
MFF-20 | Recocido negro estándar, piezas pequeñas | 20W MOPA, ancho de pulso 2–500 ns, 1–4000 kHz |
MFF-30 | Negro profundo, alto rendimiento | 30W MOPA, ancho de pulso ajustable, refrigerado por aire |
MFF-50 | Acero inoxidable grueso, múltiples pasadas | 50W MOPA, alta potencia pico, galvo rápido |
Regla de selección: MFF-20 para piezas pequeñas; MFF-30 para negro profundo y piezas médicas/aeroespaciales de alto rendimiento; MFF-50 para acero inoxidable grueso y aplicaciones de múltiples pasadas.
Para especificaciones completas, visite la página de producto del láser de fibra MFF.
Preguntas frecuentes (FAQ)
P1: ¿Por qué mi marca en acero inoxidable se ve gris en lugar de negra?
R: Las marcas grises generalmente indican entrada térmica insuficiente. Aumente el ancho de pulso (pruebe 30–40 ns), reduzca la velocidad de marcado (pruebe 80–100 mm/s), o reduzca la frecuencia a 50–80 kHz para aumentar la potencia pico.
P2: ¿El recocido negro sobrevivirá la pasivación con ácido cítrico?
R: Sí, cuando se ajusta correctamente. Las pruebas de aplicación internas y los puntos de referencia de la industria muestran que las marcas de 1200 DPI de una sola pasada en acero inoxidable 304 y 316 son las más resistentes a la pasivación con ácido cítrico. Las marcas en acero inoxidable 430 pueden aclararse a gris después de la pasivación.
P3: ¿Puedo lograr recocido negro en titanio?
R: Sí. El titanio responde bien al recocido MOPA, produciendo marcas negras profundas mediante el mismo mecanismo de crecimiento de óxido.
P4: ¿Cómo se compara MOPA con láseres de picosegundos para marcado negro?
R: Los láseres de fibra MOPA son el estándar de la industria para recocido negro en acero inoxidable—ofrecen un equilibrio de costo, velocidad y calidad de marca. Los láseres de picosegundos producen estructuras superficiales más finas (LIPSS, o estructuras periódicas inducidas por láser) para marcado negro de grado médico, pero a un costo significativamente mayor.
P5: ¿Cuál es el tamaño mínimo de módulo DataMatrix para Grado A en acero inoxidable recocido?
R: Para Grado A confiable, use un tamaño mínimo de módulo de 0,2 mm. Los módulos más pequeños requieren mayor resolución y un ajuste más preciso.
???? Envíenos sus muestras para una prueba de recocido gratuita
Envíenos sus componentes de acero inoxidable. Nuestros ingenieros:
Ejecutarán una cuadrícula de prueba de parámetros para identificar la configuración MOPA óptima para su aleación
Marcarán un código DataMatrix Grado A y verificarán según ISO/IEC 15415
Proporcionarán un informe de prueba de pasivación (ASTM A967) si es necesario
Sin compromiso. Informe entregado en 5 días hábiles.
Recursos técnicos relacionados
Marcado de dispositivos médicos: Cumplimiento UDI de FDA en acero inoxidable y titanio
Cómo imprimir códigos de barras de alto contraste en componentes de aluminio anodizado
Sistemas de codificación láser de fibra vs CO2: ¿Cuál elegir?
Sobre el autor
Equipo de ingeniería de aplicaciones de Meenjet — Más de 15 años de experiencia combinada apoyando instalaciones de láser de fibra para aplicaciones de trazabilidad en dispositivos médicos, automotrices e industriales. Nuestro equipo ha resuelto cientos de desafíos de marcado relacionados con recocido y pasivación en acero inoxidable y titanio.
Revisado por: Ingeniero sénior de aplicaciones de láser de fibra, Meenjet
Última actualización: 21 de septiembre de 2026