


Noticias
En las líneas de extrusión continua de alta velocidad que operan a 100 m/min o más, las impresoras de Inyección de Tinta Continua (CIJ) deben proporcionar metros, números de lote y códigos DataMatrix nítidos y legibles en superficies lisas y curvas como PVC, PE y caucho.
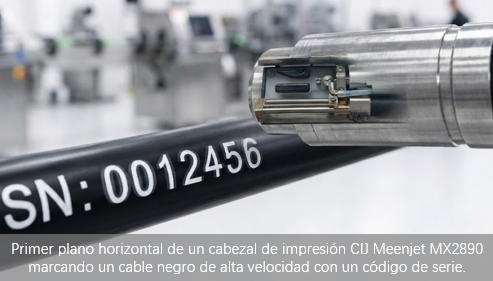
Sin embargo, los gerentes de planta se enfrentan con frecuencia a dos defectos de impresión críticos: el Efecto Fantasma (caracteres tenues duplicados que siguen o se superponen al código principal) y la Pulverización o Spray (una niebla de tinta que rodea los caracteres). Ambos defectos activan fallas en los sistemas de inspección por visión artificial y generan costosos desperdicios de material.
Esta guía técnica analiza las causas físicas de estos defectos de impresión durante la extrusión de cables y tuberías a alta velocidad, proporcionando un flujo de trabajo paso a paso para su solución.
Entendiendo las Causas Raíz
Efecto Fantasma (Desviación en la Sincronización de Fase de Carga): El efecto fantasma ocurre cuando el tiempo de fase de carga se desincroniza con la frecuencia de rotura de las gotas. En un sistema CIJ correctamente ajustado, cada gota recibe un nivel de carga preciso (o carga cero) en el momento exacto en que pasa por el electrodo de carga. Cuando la calibración de fase se desvía, a menudo debido a oscilaciones de temperatura, cambios en la viscosidad de la tinta o contaminación del electrodo, las gotas destinadas al colector (carga cero) o a una posición de deflexión específica reciben una carga residual o parcial. Esto las desvía a una posición vertical incorrecta, creando una "sombra" tenue del carácter principal, que generalmente aparece detrás o superpuesta al código principal en sustratos de rápido movimiento.
Pulverización o Spray (Ruptura Inestable de Gotas y Atracción Electrostática): La pulverización es causada por satélites de tinta en el aire: pequeñas microgotas formadas durante el proceso de separación del chorro de tinta. Dos factores principales aumentan la generación de satélites:
Ruptura inestable de la gota: Caída causada por una viscosidad inadecuada, boquilla obstruida o fluctuaciones en la presión de la bomba, lo que resulta en una separación no limpia de las gotas.
Atracción electrostática: La extrusión de plástico/polímero a alta velocidad genera carga estática en el sustrato, atrayendo gotas satélite cargadas hacia la superficie del cable, donde se asientan como una bruma o niebla.
Para eliminar por completo la pulverización, es necesario abordar ambos factores: la formación limpia de gotas y la eliminación de la electricidad estática.
Referencia de Parámetros de Impresión CIJ según la Velocidad de Extrusión
Velocidad de Línea (m/min) | Frecuencia de Gota Típica (kHz) | Distancia de Disparo Recomendada | Nivel de Riesgo y Enfoque |
< 50 m/min | 60 – 80 kHz | 8 – 12 mm | Bajo: Configuración de boquilla estándar |
50 – 100 m/min | 80 – 120 kHz | 5 – 10 mm | Moderado: Monitorear acumulación en boquilla y viscosidad |
100 – 150 m/min | 120 – 160 kHz | 5 – 8 mm | Alto: Eliminación de estática y ajuste de fase críticos |
> 150 m/min | > 160 kHz | 3 – 5 mm | Muy Alto: Requiere microboquilla (Considerar Láser) |
Consejo Pro: A medida que aumenta la velocidad de la línea, el sistema CIJ debe emitir gotas más rápido. Asegúrese de verificar la calibración de fase y la limpieza del electrodo de carga en cada turno; el funcionamiento a alta frecuencia magnifica cualquier error de sincronización.
Guía Paso a Paso para la Solución de Problemas
Eliminar la Electricidad Estática del Sustrato: Instale una barra antiestática industrial o un ionizador de alto rendimiento entre 50 y 100 mm antes del cabezal de impresión CIJ. Asegúrese de que la tina de enfriamiento de la línea de extrusión y los rodillos guía metálicos estén completamente conectados a tierra para evitar la acumulación de estática en las superficies de PE/PVC.
Recalibrar la Detección de Carga y la Sincronización de Fase: Ejecute una rutina de calibración automática de fase en su unidad CIJ. Inspeccione el electrodo de carga para detectar acumulación de tinta seca o pelusa. Limpie a fondo la ranura del electrodo con solvente; una ranura de carga sucia distorsiona el campo eléctrico y causa inmediatamente el efecto fantasma.
Verificar la Viscosidad de la Tinta y la Presión del Sistema: Si la viscosidad de la tinta cae demasiado debido a una sobredilusión, la separación del fluido se vuelve inestable, generando un exceso de gotas satélite. Verifique que la lectura de viscosidad interna coincida con las mediciones manuales con copa Zahn. Ajuste la presión de la bomba para restaurar una formación de gotas estable.
Optimizar la Distancia de Disparo y el Ángulo de Deflexión: Mantenga la boquilla del cabezal estrictamente a una distancia de 5 a 12 mm de la superficie curva del tubo o cable. Una distancia excesiva da tiempo a que los satélites se dispersen, empeorando la distorsión por pulverización en sustratos de movimiento rápido.
Matriz de Defectos en Extrusión de Cables CIJ
Manifestación del Defecto | Causa Raíz Principal | Acción Correctiva Inmediata |
Sombra tenue detrás del texto | Fase de Carga / Electrodo Sucio | Limpiar la ranura de carga y reejecutar la calibración de fase |
Niebla de tinta alrededor del código | Carga Estática Alta / Baja Viscosidad | Conectar a tierra la línea y reequilibrar la proporción de solvente |
Caracteres distorsionados o ondulados | Señal Inestable del Encoder | Inspeccionar la alineación de la rueda del encoder y la tensión de la correa |
Falta de trazos verticales | Acumulación en Placas de Deflexión | Realizar lavado del cabezal y limpiar las placas de alto voltaje |
Consejo Pro para Tintas Pigmentadas: Al imprimir en caucho oscuro o cables de HDPE negro utilizando tintas pigmentadas de alto contraste (blanca o amarilla), la agitación continua es obligatoria. Las tintas pigmentadas contienen partículas densas de dióxido de titanio o amarillo de cromo que se sedimentan rápidamente durante la pausa. Una distribución desigual del pigmento altera la conductividad de las gotas individuales, causando una aceptación de carga inconsistente, incluso cuando el voltaje del electrodo de carga es estable. Esto se manifiesta como una deflexión errática, posicionamiento vertical inestable y un severo efecto fantasma. Mantenga activo el agitador magnético interno en todo momento, incluido el modo de espera.
Tecnología Alternativa: Codificación Láser de Fibra Sin Tinta
Si su línea de extrusión opera en condiciones extremas donde la alta electricidad estática, las temperaturas ambientales fluctuantes o los vapores agresivos de solventes hacen que el mantenimiento del CIJ requiera demasiado tiempo, actualizar a un sistema de Marcado Láser de Fibra Sin Contacto elimina por completo los defectos relacionados con la tinta.
Los codificadores láser utilizan alteración térmica o fotoquímica de la superficie en lugar de gotas de tinta en vuelo, eliminando completamente el riesgo de efecto fantasma, pulverización o variaciones de viscosidad.
Preguntas Frecuentes (FAQ)
P1: ¿Por qué el efecto fantasma solo aparece cuando la línea de extrusión acelera?
R: A mayores velocidades de producción, la impresora CIJ debe aumentar la frecuencia de emisión de gotas, reduciendo el margen de tiempo para la detección de carga. Si el tiempo de fase está ligeramente desfasado, la carga residual no puede disiparse lo suficientemente rápido entre las gotas de alta frecuencia, lo que provoca interferencias de carga dependientes de la velocidad y caracteres fantasma rezagados.
P2: ¿Puedo usar un solvente estándar para limpiar el electrodo de carga?
R: Utilice siempre el solvente de lavado aprobado por el fabricante y especificado para su formulación de tinta. El uso de fluidos de limpieza no aprobados puede dejar residuos conductores dentro de la ranura de carga, distorsionando el campo eléctrico y empeorando los problemas de fantasma.
P3: ¿Cómo puedo saber rápidamente si el defecto de mi CIJ es efecto fantasma o pulverización?
R: Utilice este sencillo diagnóstico visual:
Efecto Fantasma: Crea una sombra tenue y de bordes nítidos del carácter, generalmente desplazada verticalmente o detrás del código principal. Es causado por errores de fase/tiempo de carga.
Pulverización (Spray): Crea una bruma o niebla difusa alrededor de todo el código, sin una forma definida del carácter. Es causada por gotas satélite y atracción estática.
Si ve sombras nítidas -> limpie el electrodo de carga y ejecute la calibración automática de fase.
Si ve una bruma difusa -> instale una barra antiestática y verifique la viscosidad de la tinta.
Guías Relacionadas sobre Extrusión y Marcado Industrial
Configuración de Sustratos: Guía de Configuración para Marcado Láser en HDPE vs. PET
Adherencia del Código: Solución al Desprendimiento de Código por Fricción en Plásticos Extruidos
Empaque Flexible: Legibilidad de Códigos QR en Películas de Empaque Flexible