


Noticias
En industrias reguladas como la farmacéutica (cumplimiento UDI), componentes automotrices y electrónica de alta gama, imprimir un código de barras GS1 DataMatrix escaneable es solo la mitad del trabajo. Los mandatos de la cadena de suministro global exigen que estos códigos se sometan a una estricta verificación óptica basada en el estándar ISO/IEC 15415, alcanzando de manera constante calificaciones de calidad Grado A (4.0/4.0) o Grado B.
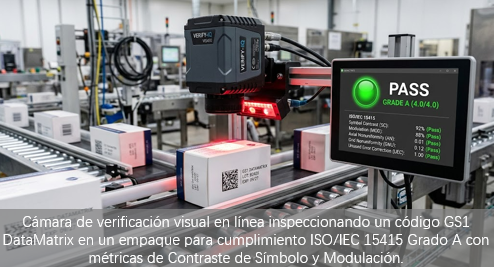
Sin embargo, lograr la calidad Grado A en líneas de embalaje de alta velocidad depende en gran medida de elegir la tecnología de codificación adecuada y ajustarla correctamente. Ya sea que utilice inyección de tinta térmica (TIJ), inyección de tinta continua (CIJ) o sistemas de marcado láser, las dinámicas físicas de impresión como la neblina de tinta, la desviación de fase, la vibración de la cinta o el contraste térmico dictan su puntuación final.
Esta guía completa compara las tecnologías TIJ vs. CIJ vs. Láser bajo los parámetros de la norma ISO/IEC 15415, ayudándole a seleccionar, ajustar y optimizar su equipo de codificación industrial para garantizar un cumplimiento del 100% en Grado A.
Comprensión de las Métricas de Verificación ISO/IEC 15415 para Impresoras Industriales
El estándar ISO/IEC 15415 evalúa los códigos de barras bidimensionales impresos a través de varios parámetros ópticos críticos. Para obtener un Grado A general, cada parámetro individual debe alcanzar una calificación de Grado A.
Contraste del Símbolo (SC):
Mide la diferencia de reflectancia entre el fondo claro y los módulos oscuros impresos. Un bajo contraste ocurre cuando la opacidad de la tinta es insuficiente, cuando los sustratos oscuros o transparentes absorben la luz, o cuando la potencia del láser está mal calibrada.
Modulación (MOD):
Evalúa la uniformidad de los módulos oscuros y claros en toda la matriz. La modulación cae cuando la tinta se corre hacia las celdas adyacentes o cuando las microsatélites (sobresalpicaduras) crean halos borrosos alrededor de los bordes del código.
No Uniformidad Axial (AN):
Mide la distorsión geométrica a lo largo de los ejes X e Y. Si un código cuadrado DataMatrix se estira en un rectángulo, las puntuaciones de AN caen drásticamente. Esto es causado directamente por señales desalineadas del codificador (encoder) o velocidades inestables de la cinta transportadora.
No Uniformidad de la Rejilla (GNU):
Comprueba cuánto se desvían los centros de las celdas de una rejilla ideal. La vibración estructural, el movimiento del cabezal de impresión o las superficies curvas de los envases provocan deformaciones en la rejilla.
Umbrales de Parámetros ISO/IEC 15415 Grado A
Parámetro de Verificación | Umbral Grado A | Qué Mide |
Contraste del Símbolo (SC) | >= 70% | Diferencia de reflectancia entre celdas claras/oscuras |
Modulación (MOD) | >= 0.60 | Uniformidad de la claridad/oscuridad de la celda |
No Uniformidad Axial (AN) | <= 0.06 | Distorsión geométrica X/Y |
No Uniformidad de Rejilla (GNU) | <= 0.38 | Desviación del centro de la rejilla |
Nota: Los cuatro parámetros deben superar individualmente los umbrales de Grado A para obtener una calificación general de Grado A.
Matriz Comparativa de Tecnologías de Impresión para Cumplimiento ISO/IEC 15415 Grado A
Tecnología | Tasa de Aprobación Grado A | Vel. Máx. de Línea para Grado A | Distancia de Tiro Óptima | Principal Mecanismo de Falla |
TIJ (Inyección Térmica) | Extremadamente Alta (98%+ con cartucho adecuado y tiro < 2mm) | Hasta 90 m/min | < 2.0 mm | Distancia de tiro excesiva que causa neblina de tinta |
CIJ (Inyección Continua) | Moderada (70-85% alcanzable; requiere ajuste activo de fase/viscosidad) | Hasta 300 m/min | 5.0 – 10.0 mm | Desviación de fase (sombras) y sobresalpicaduras (satélites) |
Láser (Fibra / UV / CO2) | Excepcionalmente Alta (99%+ con alineación focal y absorción correcta) | Ilimitada (Estático/En Movimiento) | Específica del Punto Focal | Limitaciones de contraste por cambio de color del material |
Protocolos de Ajuste de Equipos por Tecnología de Marcado
Ajuste de Impresoras TIJ (Inyección de Tinta Térmica) para Códigos Grado A:
Controlar la Distancia de Tiro: Mantenga la boquilla del cartucho estrictamente entre 1.0 y 2.0 mm de la superficie del envase. Una distancia excesiva permite que las microgotas diverjan, destruyendo la puntuación de Modulación.
Resolución y Ancho de Pulso: Utilice sistemas TIJ de alta resolución que admitan hasta 600 DPI. Ajuste la resolución de impresión a 300 x 300 DPI o 600 x 300 DPI. Calibre los anchos de pulso para garantizar bordes de celdas nítidos sin sangrado de tinta.
Compatibilidad con el Sustrato: Use tintas a base de solvente de secado rápido para plásticos no porosos (PET, HDPE). En PET muy transparente o sustratos oscuros, aplique una capa base blanca de alto contraste o use tintas blancas de alta opacidad.
Ajuste de Impresoras CIJ (Inyección de Tinta Continua) para Códigos Grado A:
Sincronización del Encoder: Instale un codificador rotativo de alta resolución. Cualquier fluctuación de velocidad provocará fallas de No Uniformidad Axial.
Calibración de Fase y Viscosidad: Verifique la viscosidad y realice una calibración de Auto-Fase para eliminar sombras o imágenes fantasma. (Consulte nuestra guía sobre cómo eliminar sombras en CIJ).
Control Antiestático: Conecte a tierra la línea de extrusión o la cinta transportadora para evitar que las cargas electrostáticas atraigan gotas satélite hacia la matriz del código.
Ajuste de Sistemas de Marcado Láser (Fibra / UV / CO2) para Códigos Grado A:
Alineación Focal Precisa: Asegúrese de que el cabezal galvo del láser esté enfocado exactamente a la distancia focal objetivo. Los haces fuera de foco aumentan el diámetro del punto, desdibujando los bordes de la matriz.
Ajuste Direccional de Parámetros según el Sustrato:
Plásticos (ABS, PC, PET): Aumente la frecuencia Q-switch (>40 kHz) y la velocidad de marcado para minimizar el calor acumulado y evitar el carbonizado de bordes.
Metales (Acero Inoxidable, Titanio): Reduzca la frecuencia Q-switch (20–40 kHz) con anchos de pulso más cortos (4–10 ns MOPA) para lograr un recocido negro profundo sin vaporizar la superficie.
Aluminio Anodizado: Use ultra alta frecuencia (200–500 kHz) con alta velocidad galvo para blanquear pigmentos sin fracturar la capa de óxido.
Mapa de Fallas de ISO/IEC 15415 y Soluciones Inmediatas
Falla de Verificación | Causa Raíz de Hardware Principal | Acción Correctiva Inmediata |
Falla de Contraste de Símbolo (Grado F) | Baja densidad de tinta / Sustrato transparente u oscuro | Aumentar volumen de tinta / Aplicar capa base / Cambiar a Láser UV o tinta pigmentada |
Falla de Modulación (Grado C/D) | Sobresalpicadura de tinta / Gotas satélite / Sangrado de bordes | Reducir distancia de tiro TIJ/CIJ; instalar barra antiestática; limpiar ranura de carga |
Falla de No Uniformidad Axial | Desajuste de velocidad entre cinta e impresora | Realinear rueda del encoder; calibrar pulsos por milímetro en la impresora |
Falla de No Uniformidad de Rejilla | Vibración mecánica o superficie de sustrato distorsionada | Fijar firmemente el cabezal de impresión con soportes rígidos; usar guías de alineación |
Consejo Profesional para Marcado UDI en Dispositivos Médicos: Al imprimir códigos 2D DataMatrix en envases médicos pequeños metálicos o flexibles, el marcado por Láser UV suele ser superior a la inyección de tinta. Los láseres UV utilizan degradación fotoquímica de "marcado en frío", creando marcas de ultra alta precisión a tolerancias de 5 micras sin alterar la textura ni arriesgar lixiviación química.
Tecnología Alternativa: Actualización a TIJ de Alta Resolución o Láser UV
Si el mantenimiento constante, la inestabilidad de la viscosidad o las vibraciones en su línea de CIJ le impiden aprobar las auditorías ISO/IEC 15415 Grado A, actualizar a un sistema TIJ de 600 DPI o un Marcador Láser UV elimina por completo las variables mecánicas de dispersión de tinta.
Preguntas Frecuentes (FAQ)
P1: ¿Cuál es la principal diferencia entre ISO/IEC 15415 e ISO/IEC 15416?
R: La norma ISO/IEC 15415 es el estándar de verificación óptica para códigos matriciales bidimensionales (2D) como GS1 DataMatrix y códigos QR. La norma ISO/IEC 15416 se aplica estrictamente a códigos de barras lineales unidimensionales (1D).
P2: ¿Por qué mi código GS1 DataMatrix se escanea fácilmente con un teléfono inteligente pero falla la verificación ISO/IEC 15415?
R: Los teléfonos inteligentes y los lectores de código de barras estándar utilizan algoritmos agresivos de corrección de errores. Los verificadores industriales, sin embargo, miden la calidad física y óptica absoluta. Un código que se escanea en un teléfono aún puede fallar el cumplimiento de auditoría y ser rechazado en cadenas de suministro automatizadas.
P3: ¿Puede un промышленный струйный принтер (impresora CIJ) lograr de manera constante el Grado A según ISO/IEC 15415 en líneas de alta velocidad?
R: Sí, siempre que esté equipado con un encoder de alta resolución, calibración precisa de fase, electrodos de carga limpios y eliminación estática. Sin embargo, para tamaños de código ultra pequeños (< 5x5 mm), se recomiendan impresoras TIJ de alta resolución o Marcadores Láser por su mayor resolución nativa.
P4: ¿Cuál es la diferencia práctica entre Grado A y Grado B para mi cadena de suministro?
R: Aunque tanto el Grado A como el Grado B se consideran "aprobados", la diferencia real es el margen de lecturabilidad. El Grado A ofrece la máxima tolerancia al desgaste futuro o deformación del envase. El Grado B pasa hoy, pero cualquier degradación adicional (rasguños, decoloración o ciclos de esterilización) puede hacer que el código falle más adelante.
Guías Relacionadas de Marcado e Impresión Industrial
Solución de Problemas CIJ: Cómo Eliminar el Defecto de Sombras y Sobresalpicadura en Extrusión
Cumplimiento UDI Médico: Marcado UDI FDA en Herramientas Quirúrgicas
Selección de Sustrato: Guía de Configuración de Marcado Láser en Botellas HDPE vs PET
Marcado en Películas: Escaneabilidad de Códigos QR en Películas de Embalaje Flexibl