


Noticias
Por el Equipo de Ingeniería de Aplicaciones de Meenjet | 20 de noviembre de 2026
Resumen Ejecutivo
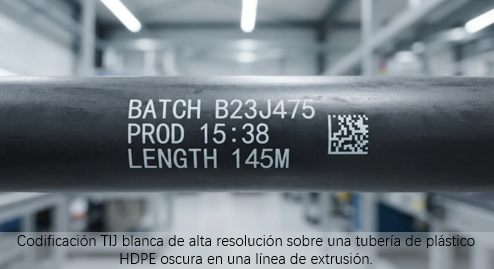
En las líneas de extrusión de tuberías y perfiles plásticos, el proceso es continuo. El tubo sale de la boquilla, pasa por el enfriamiento y la calibración, y se mueve a una velocidad constante hacia el bobinador o la cortadora. La estación de codificación debe funcionar como un codificador de fechas y lotes de alta velocidad, imprimiendo una marca legible y duradera sobre una superficie en movimiento, a menudo curva o texturizada, sin tocar el producto.
La inyección de tinta térmica (TIJ) en línea es una solución práctica para esta tarea, pero solo cuando el cabezal está sincronizado con la velocidad, la tinta es compatible con el polímero y el modelo se ajusta a la línea. Esta guía cubre las variables técnicas y comerciales para instalar una impresora de lote y caducidad en una extrusora: sincronización, adhesión en PE, PP y PVC, posicionamiento del cabezal y costo total de propiedad (TCO) frente a CIJ. Nota: los perfiles de aluminio requieren marcado láser, no TIJ.
???? Para Gerentes de Producción de Tuberías y Perfiles Plásticos
Pregunta | Respuesta |
¿Puede la TIJ en línea imprimir sobre una tubería en movimiento sin tocarla? | Sí. La TIJ en línea no tiene contacto. El cabezal se monta a una distancia fija y la impresión se activa mediante una fotocélula sincronizada con un codificador. |
¿Qué velocidad puede manejar la TIJ en una extrusora? | La MXPlus soporta hasta 120 m/min; la MXPRO hasta 240 m/min. El límite práctico depende de la altura del carácter, el secado y la línea. |
¿Qué tinta funciona en PE, PP y PVC? | Se requieren tintas solventes de secado rápido. El PE y el PP tienen baja energía superficial y necesitan tintas específicas. El PVC acepta tintas solventes con mayor facilidad. |
¿Cómo se posiciona el cabezal en una tubería curva? | En un soporte a distancia fija. Para tuberías grandes, el soporte se alinea con la tangente del tubo para mantener la distancia constante. |
¿Qué sucede si cambia la velocidad de la línea? | El codificador envía la velocidad real a la impresora y el tiempo de impresión se ajusta automáticamente. Sin esto, el código se estira o comprime. |
¿Es más rentable la CIJ o la TIJ para tuberías? | Para líneas 24/7 de alta velocidad, la CIJ puede tener menor costo por carácter. Para líneas intermitentes o con cambios frecuentes, la TIJ elimina solventes y mantenimiento, ofreciendo un TCO más bajo. |
¿Funciona la TIJ en perfiles de aluminio? | No. Los perfiles de aluminio son reflectantes y requieren una marca permanente. El láser volante es la tecnología adecuada. |
1. Por qué la codificación en extrusión es primero un problema de sincronización
El producto nunca se detiene. La estación tiene una fracción de segundo para imprimir un código legible sobre una superficie en movimiento. Si el tiempo de impresión no coincide con la velocidad, el código se distorsiona o cae en el lugar equivocado.
Los tres elementos de la sincronización
Disparo por fotocélula: Detecta el borde del producto e indica cuándo empezar.
Codificador: Informa la velocidad real para ajustar el tiempo de impresión de forma continua.
Distancia del cabezal: El espacio entre el cabezal y el tubo debe mantenerse dentro de la distancia de vuelo de la tinta. En una tubería curva, esto implica alinear el soporte con la tangente.
Conclusión clave: En una extrusora, la impresora es tan buena como su sincronización. Un cabezal de alta resolución sin codificador producirá códigos desviados cuando cambie la velocidad.
2. Desafío 1: Adhesión de la tinta en superficies de PE, PP y PVC
La tubería plástica no es una sola superficie. El PE, el PP y el PVC se comportan diferente con la tinta.
Selección de tinta por polímero
PE y PP: Baja energía superficial. Las tintas estándar se repelen. Se requieren tintas solventes de secado rápido formuladas para superficies de baja energía.
PVC: Mayor energía superficial. Las tintas solventes se adhieren mejor, pero deben ser compatibles con el plastificante para evitar la migración o decoloración.
Tubería oscura: La tubería negra requiere tinta pigmentada blanca o amarilla para contraste. La tinta negra estándar es ilegible.
Posición de impresión
Imprima en una sección recta después del enfriamiento, lejos del calibrador y de la cortadora. La superficie debe estar seca. En tuberías grandes, la parte superior o lateral es más accesible.
Conclusión clave: En tuberías plásticas, la tinta decide si la marca sobrevive a la manipulación, al almacenamiento exterior y a la instalación.
3. Desafío 2: Posicionamiento del cabezal en superficies curvas y texturizadas
Tanto las tuberías redondas como los perfiles texturizados requieren una distancia constante para evitar códigos irregulares.
Estrategias de posicionamiento
Tubería de pequeño diámetro: La curvatura es cerrada. El cabezal se monta cerca y la distancia se ajusta al mínimo del rango de la tinta.
Tubería de gran diámetro y perfiles planos: La zona es más plana. El soporte se alinea con la tangente del tubo para mantener la distancia en todo el ancho del código.
Perfiles con textura: La superficie irregular puede causar depósitos desiguales. Pruebe la impresión en una muestra antes de la producción y ajuste la distancia y el volumen de tinta.
Conclusión clave: En una superficie curva o texturizada, el soporte del cabezal es parte del sistema. Un soporte mal alineado produce un código que parece un problema de tinta, pero es de posicionamiento.
4. TCO y flexibilidad: por qué la TIJ en línea supera a la CIJ en líneas intermitentes
Una vez resueltos los problemas técnicos de sincronización, adhesión y posicionamiento, la siguiente pregunta es comercial: ¿qué tecnología ofrece el menor costo total de propiedad (TCO)?
Si bien la inyección de tinta continua (CIJ) sigue siendo sólida para líneas de extrusión 24/7 de alta velocidad, la TIJ en línea ofrece una ventaja convincente en TCO para muchos fabricantes. El valor no está en el cartucho, sino en la eliminación de costos operativos ocultos.
Cero mantenimiento y sin solventes: Los sistemas TIJ no tienen bombas, filtros ni recirculación. No hay solvente que manipular ni limpieza diaria de boquillas. Si su línea no opera 24/7, o si desea evitar el costo de un técnico dedicado a la CIJ—un factor crítico en mercados donde el acceso a técnicos especializados es limitado, como en partes de Centroamérica o la región andina—el ahorro en mantenimiento supera la diferencia de consumibles.
Arranque instantáneo: Las CIJ requieren ciclos de purga al reiniciar. Cada parada o cambio de lote genera tiempo de inactividad y desperdicio. La TIJ está lista de inmediato. Para producciones intermitentes o cambios frecuentes de diámetro, esto mejora la utilización de la línea.
Alta resolución: Para códigos QR densos o DataMatrix, la TIJ (hasta 300-600 DPI) produce caracteres nítidos y sólidos. La CIJ genera matriz de puntos, más difícil de leer para sistemas de visión. Una mayor tasa de primera lectura reduce el desperdicio y el retrabajo.
Conclusión clave: Para una línea 24/7 de un solo producto, la CIJ puede ganar en costo por carácter. Para líneas de velocidad media con cambios frecuentes, recursos limitados o requisitos de trazabilidad con muchos datos, la TIJ ofrece un menor TCO y mayor flexibilidad.
5. Guía de decisión: cómo elegir el modelo para su línea de extrusión
Dos modelos TIJ en línea de Meenjet cubren esta aplicación. La decisión se reduce a tres variables prácticas.
Variable de decisión | MXPlus | MXPRO |
Altura máxima de impresión | 25.4 mm | 50.8 mm |
Velocidad máxima de línea | 120 m/min | 240 m/min |
Configuración del cabezal | 1–2 cabezales | 1–4 cabezales |
Ideal para | Línea única, códigos estándar | Alta velocidad, perfiles anchos o múltiples líneas |
Cómo aplicar esto a su línea:
Línea única a velocidad moderada (menos de 120 m/min) con códigos de 25.4 mm o menos: la MXPlus es suficiente.
Línea de alta velocidad (hasta 240 m/min), perfiles anchos o múltiples líneas paralelas: la MXPRO es la configuración correcta por su capacidad de 4 cabezales.
Cambios frecuentes de diámetro: El factor decisivo no es el modelo, sino el soporte de montaje. Ambos requieren un soporte que permita un ajuste rápido de la distancia de vuelo.
Conclusión clave: La elección es una decisión de configuración de línea, no de calidad. Ambas usan la misma tecnología TIJ.
6. Cuándo no usar TIJ en línea: el límite de los perfiles metálicos
Es crucial saber dónde se detiene la TIJ. Si su línea procesa perfiles de aluminio u otras secciones metálicas, la TIJ no es la tecnología adecuada.
Los perfiles metálicos son reflectantes, lo que reduce el contraste. Además, el mercado exige marcas permanentes que sobrevivan al anodizado, al recubrimiento y a la exposición exterior. La tinta se asienta sobre la superficie y puede ser abrasionada.
Para perfiles metálicos, el marcado láser volante es la tecnología adecuada.
Conclusión clave: La TIJ y el láser sirven a materiales diferentes. Si su fábrica opera líneas de plástico y aluminio, necesitará ambos sistemas.
Preguntas Frecuentes (FAQ)
P1: ¿Puede la TIJ en línea imprimir sobre una tubería que aún está húmeda del baño de enfriamiento?
R: La superficie debe estar seca. Si hay agua residual, la tinta no se adhiere y el código se corre. Coloque el cabezal después del secado, o use una cortina de aire antes de codificar.
P2: ¿Qué sucede si el diámetro de la tubería cambia durante la producción?
R: El soporte del cabezal debe ajustarse para mantener la distancia correcta. Para cambios frecuentes, un soporte con ajuste rápido o deslizante reduce el tiempo de cambio.
P3: ¿Se pueden integrar la MXPlus o la MXPRO con el sistema de control existente?
R: Ambos modelos soportan sincronización con fotocélula y codificador, y pueden activarse con los sensores de la línea. El equipo de Meenjet puede revisar la configuración para recomendar el cableado.
P4: ¿Necesito un técnico dedicado para mantener una TIJ en línea?
R: No. A diferencia de las CIJ, las TIJ no requieren limpieza regular de boquillas ni manejo de solventes. Reemplazar el cartucho equivale a reemplazar el cabezal, por lo que los operadores pueden gestionarla con capacitación mínima.
???? Solicite una auditoría de línea gratuita
Envíenos muestras de tuberías o perfiles y los detalles de la línea: tipo de polímero, diámetro, velocidad y contenido del código. Nuestros ingenieros:
Probarán la tinta en su superficie real.
Recomendarán la MXPlus o MXPRO según velocidad y cobertura.
Proporcionarán una propuesta de costo y configuración.
Sin compromiso. Informe en 5 días hábiles.
???? Solicitar una auditoría de línea gratuita
Recursos técnicos relacionados
Cómo codificar tuberías plásticas extruidas a alta velocidad
Láser CO₂ vs. fibra: ¿qué láser volante se adapta a las líneas PET de alta velocidad?
Acerca del autor
Equipo de Ingeniería de Aplicaciones de Meenjet — Más de 15 años de experiencia de campo combinada apoyando instalaciones de CIJ, TIJ y láser en extrusión, tuberías y perfiles, envasado y fabricación química.
Revisado por: Ingeniero de Aplicaciones Senior, Meenjet
Última actualización: 20 de noviembre de 2026